يغلق
اختر موقعك
عالمي
وسائل التواصل الاجتماعي

المشاهدات: 0 المؤلف: محرر الموقع وقت النشر: 2026-07-29 الأصل: موقع
في حين تعتمد طرق التطبيق التقليدية على النقل اليدوي أو الهواء المضغوط، فإن الطلاء عالي الإنتاج يتطلب تحولًا أساسيًا في ديناميكيات السوائل. يؤدي سوء فهم الآليات الداخلية لأنظمة الضغط العالي في كثير من الأحيان إلى شراء معدات غير متطابقة، مما يؤدي إلى نفخ المحركات، أو فشل المضخة مبكرًا، أو جودة نهائية غير مقبولة في الوظائف التجارية. تفكيك الهندسة وراء توفر رشاشات الطلاء الخالية من الهواء إطارًا ضروريًا لتقييم بنيات المضخات واختيار المواصفات الدقيقة المطلوبة لنطاق التشغيل الخاص بك. أنت بحاجة إلى معرفة كيفية انتقال السائل من الدلو إلى الحائط بالضبط للحفاظ على قيام طاقمك بالرش بدلاً من استكشاف الأخطاء وإصلاحها.
الانحلال الهيدروليكي: تعمل الأنظمة الخالية من الهواء عن طريق دفع السائل عند ضغوط شديدة (عادةً من 1000 إلى 3300+ رطل لكل بوصة مربعة) من خلال فتحة دقيقة، مما يؤدي إلى تحطيم الطلاء إلى نمط رش دون استخدام الهواء المضغوط.
بنية المضخة تحدد العمر الافتراضي: يؤثر الاختيار بين مضخات المكبس والمضخات الغشائية بشكل مباشر على توافق المواد، ودورات العمل المستمرة، وتكاليف إعادة البناء.
يعد حجم الطرف هو متغير التحكم الأساسي: يتم التحكم في معدل التدفق (جالون في الدقيقة - GPM) وعرض المروحة بالكامل بواسطة طرف الرش، مما يجعله العنصر الأكثر أهمية للاستهلاك في النظام.
إدارة المخاطر التشغيلية: تتطلب عملية الضغط العالي الالتزام الصارم ببروتوكولات السلامة (منع إصابات الحقن) وجداول الصيانة الصارمة (التنظيف، واستبدال المرشح، والتجهيز لفصل الشتاء).
يجب على المشترين فهم كيفية ضغط السوائل لتقييم ما إذا كانت الآلة قادرة على التعامل مع لزوجة الطلاء المحددة ومعدلات الإنتاج. يؤدي دفع السائل غير المختلط عبر فوهة مقيدة إلى إنشاء الانحلال الهيدروليكي. وهذا يتناقض بشكل حاد مع أنظمة الضغط العالي والمنخفض (HVLP)، التي تمزج السوائل مع تيار من الهواء المضغوط. توفر تقنية Airless سرعة إنتاج هائلة وقدرة عالية على اللزوجة. توفر HVLP كفاءة نقل أعلى للتشطيب الجيد ولكنها تعاني من المواد الثقيلة مثل حشو الكتل أو اللدائن المرنة.
يوفر ضغط السوائل، الذي يتم قياسه بالجنيه لكل بوصة مربعة (PSI)، القوة المطلوبة لتفتيت المادة والتغلب على لزوجتها. يحدد معدل التدفق، الذي يتم قياسه بالجالون في الدقيقة (GPM)، سعة حجم المضخة. القاعدة الأساسية لاختيار المعدات واضحة ومباشرة: يجب أن يتجاوز الحد الأقصى لـ GPM للمضخة معدل التدفق الذي يتطلبه أكبر حجم للطرف الذي تنوي استخدامه. إذا وصلت مضختك إلى الحد الأقصى عند 0.50 جالونًا في الدقيقة وقمت بإرفاق طرف يتطلب 0.60 جالونًا في الدقيقة، سينخفض الضغط، وسينهار نمط الرش، وستترك خطوطًا ثقيلة على الحائط.
يعد فهم العلاقة بين الضغط وديناميكيات الموائع أمرًا بالغ الأهمية في موقع العمل. عندما تضغط على الزناد، يؤدي الإطلاق المفاجئ للسائل إلى انخفاض مؤقت في الضغط. يجب أن تتفاعل المضخة على الفور لإعادة بناء هذا الضغط والحفاظ عليه. ستواجه الآلات ذات المحركات الصغيرة أو الحشوات البالية صعوبة في مواكبة التطور، مما يؤدي إلى أنماط مراوح غير متناسقة. نوصي دائمًا بتحجيم مضختك بما لا يقل عن 20% أعلى من الحد الأقصى المتوقع لمتطلبات GPM لتوفير حاجز لإرهاق المحرك وتآكل الأطراف.
دعونا نلقي نظرة على كيف تتطلب المواد المختلفة قدرات ميكانيكية مختلفة. يتطلب رش البقعة الرقيقة الحد الأدنى من الضغط وانخفاض GPM. يتطلب رش طبقة عالية البناء من السقوط الجاف مضخة ضخمة قادرة على تحمل الضغط العالي أثناء تحريك كمية كبيرة من السوائل الثقيلة. لا يمكنك خداع الفيزياء. إذا حاولت دفع مادة ثقيلة من خلال مضخة صغيرة، فسوف تحرق المحرك أو تنفخ العبوات.
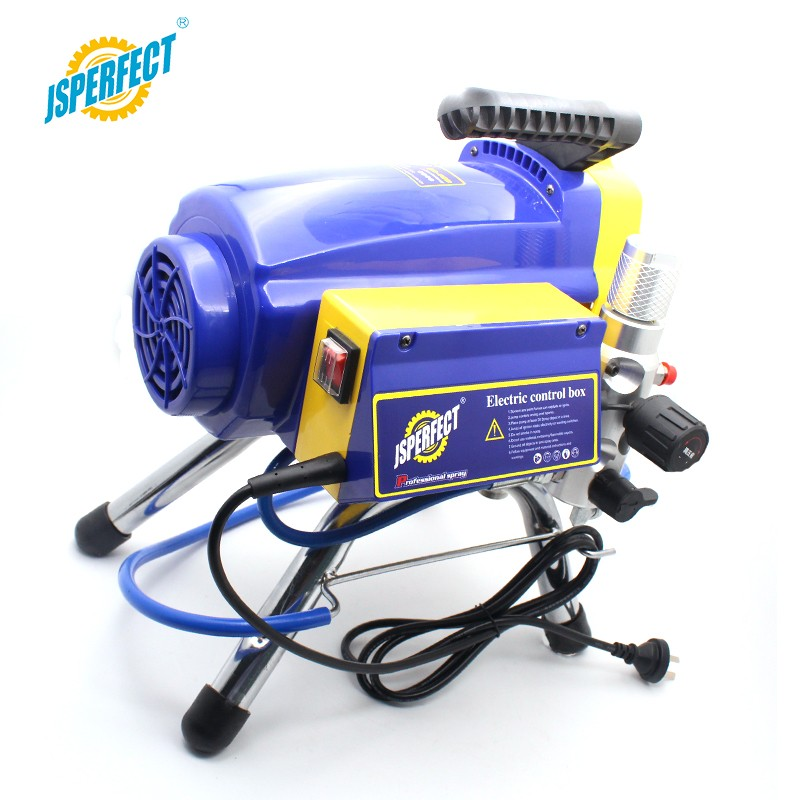
يسمح تقسيم الأجهزة للمشغلين بتقييم جودة البناء وقابلية التوسع. المحرك يقود النظام بأكمله. تعد المحركات الكهربائية المصقولة شائعة في الوحدات ذات المستوى المبتدئ، لكن المحركات بدون فرش توفر عزم دوران فائقًا وعمرًا أطول للاستخدام الاحترافي. تعمل المحركات بدون فرش أيضًا بشكل أكثر برودة ولا تنتج شرارة، وهو عامل أمان بالغ الأهمية عند رش الطلاءات القائمة على المذيبات في الأماكن المغلقة. توفر الوحدات التي تعمل بالغاز القدرة على الحركة اللازمة والإنتاج العالي للمواقع الصناعية خارج الشبكة حيث لا تتوفر الطاقة الكهربائية أو لا يمكن الاعتماد عليها.
مجموعة المضخة هي قلب الآلة. تستخدم مضخات المكبس آلية الشوط العلوي والسفلي مع صمامات الفحص (الكرات والمقاعد) لسحب السائل ودفعه. إنها مناسبة جدًا للطلاءات الثقيلة عالية اللزوجة، على الرغم من أن إعادة تعبئة الأختام هي مهمة صيانة لا مفر منها. تستخدم مضخات الحجاب الحاجز نبض السائل الهيدروليكي لتحريك غشاء مرن. إنها توفر قدرة تحمل أعلى للمواد الكاشطة وتقلل من تعقيد عملية إعادة البناء، ولكنها تعمل بشكل عام عند حد أقصى أقل من رطل لكل بوصة مربعة (PSI) مقارنة بمضخات المكبس.
فيما يلي تفصيل لكيفية مقارنة مضخات المكبس والحجاب الحاجز في الميدان:
ميزة |
مضخة المكبس |
مضخة الحجاب الحاجز |
|---|---|---|
التعامل مع اللزوجة |
ممتاز للمواد الثقيلة (اللدائن المرنة، حشو الكتل) |
أكثر ملاءمة للمواد الرقيقة إلى المتوسطة (البقع، اللاتكس) |
التسامح جلخ |
أقل (تبلى العبوات بشكل أسرع) |
أعلى (لا توجد أختام منزلقة ضد السائل) |
صيانة |
يتطلب إعادة التعبئة المنتظمة للأختام |
يتطلب استبدال الحجاب الحاجز في بعض الأحيان |
اتساق الضغط |
نبض طفيف عند تغيير السكتة الدماغية |
تسليم ضغط متسق للغاية |
يحمي نظام السحب والترشيح المكونات الداخلية ويمنع انسداد الأطراف. ينتقل السائل من ماسك الصخور (شاشة السحب) عبر مرشح المشعب وأخيرًا مرشح البندقية. يضمن الترشيح المرحلي التقاط الحطام قبل أن يصل إلى الفتحة الدقيقة لرأس الرش. إذا تخطيت تصفية الطلاء أو قمت بإزالة الفلتر المتشعب لزيادة التدفق، فسوف تقضي نصف يومك في إزالة الانسدادات الطرفية وتخاطر بإحراق الأسطوانة الداخلية لمضختك.
نرى العديد من المشغلين يتجاهلون مرشح البندقية. مرشح البندقية هو خط دفاعك الأخير. اعتمادا على المادة، تحتاج إلى تحديد حجم الشبكة الصحيح. يعمل الفلتر ذو 60 شبكة بشكل جيد مع مادة اللاتكس القياسية، بينما يكون الفلتر ذو 100 شبكة ضروريًا للتشطيب الجيد مع المينا أو البقع. استخدام مرشح خشن ذو طرف ناعم يضمن الانسداد.
يحدد اختيار المواد الاستهلاكية نتائج المشروع وجودة النهاية. تستخدم أطراف الرش القياسية نظام ترقيم مكون من 3 أرقام. على سبيل المثال، يشير الطرف 515 إلى عرض مروحة 10 بوصة (5 × 2) وفتحة 0.015 بوصة. يجب أن يتوافق حجم الفتحة مع تصنيف GPM الخاص بالمضخة لمنع انخفاض الضغط وأنماط الرش غير المتساوية.
يمارس الطلاء تأثيرًا كاشطًا للغاية على أطراف كربيد التنجستن. تؤثر معدلات التآكل بشكل مباشر على اقتصاديات الاستبدال. تشمل أعراض الطرف المنفوخ الأصابع (حواف ثقيلة في نمط الرش) والمواد المهدرة. يؤدي الرش بالمواد الاستهلاكية البالية إلى زيادة تكاليف المواد ويؤدي إلى تدهور الشكل النهائي. سينتج الطرف الذي اهترئ من 0.015 إلى 0.017 كمية أكبر بكثير من الطلاء، مما يؤدي إلى الجريان والترهل وإهدار المواد بشكل كبير إذا لم يضبط المشغل سرعة سيره.
لزيادة عمر الطرف إلى أقصى حد، يجب عليك فهم العوامل التي تسبب التآكل. يؤدي دفع المواد عند أقصى ضغط إلى تسريع التآكل بشكل كبير. قم دائمًا بالرش بأقل ضغط والذي لا يزال يوفر نمطًا مروحيًا متناثرًا بالكامل. بالإضافة إلى ذلك، فإن المواد الكاشطة مثل حشوات الكتل أو البادئات شديدة الصبغة سوف تدمر الطرف في جزء صغير من الوقت الذي يستغرقه اللاتكس القياسي للتسبب في التآكل.
ابدأ بالضغط المنخفض.
قم بتشغيل البندقية على قطعة من الورق المقوى للاختبار.
قم بزيادة الضغط تدريجيًا حتى تختفي الحواف الثقيلة (الذيول).
توقف عن زيادة الضغط بمجرد أن يصبح النمط متساويًا. أي ضغط إضافي يؤدي فقط إلى زيادة الرش ويسرع من تآكل الأطراف.
الأطراف القابلة للعكس هي معيار الصناعة لسبب ما. عند حدوث انسداد، يمكنك ببساطة تدوير الطرف 180 درجة، ثم سحب الزناد لتفجير العائق، ثم تدويره مرة أخرى، والاستمرار في الرش. وهذا يلغي الحاجة إلى تفكيك واقي السلاح الموجود على السقالة.
يعد تقييم كيفية تعامل ميكانيكا الآلات مع التركيبات الكيميائية المختلفة أمرًا حيويًا لتحقيق النجاح. يتطلب التعامل مع الطلاءات عالية اللزوجة مثل اللدائن المرنة وحشوات الكتل والسقوط الجاف تصنيفات GPM عالية وأطراف فتحة كبيرة ومضخات غمر مباشر. تضع مضخات الغمر المباشر صمام السحب في أسفل قسم السائل، مما يسمح للمضخة بسحب المواد الثقيلة فعليًا إلى داخل الأسطوانة بدلاً من الاعتماد على الشفط من خلال خرطوم سحب طويل.
من المفاهيم الخاطئة الشائعة أن جميع أنواع طلاء اللاتكس تتطلب التخفيف. في حين أن الوحدات الاستهلاكية ذات المستوى المبتدئ قد تتطلب التخفيف لتحقيق الانحلال، فقد تم تصميم رشاشات الطلاء الخالية من الهواء ذات الجودة الاحترافية لرش اللاتكس المعماري غير المخفف مباشرة من الدلو. يؤدي الإفراط في التخفيف إلى حدوث جريان، وتدلي، وسمك مل، وتغير اللمعان. إذا لم يتمكن جهازك الاحترافي من تفتيت مادة اللاتكس القياسية، فإما أن لديك طرفًا مهترئًا، أو مرشحًا مسدودًا، أو عبوات مضخة فاشلة.
إذا كان التخفيف مطلوبًا للوحدات ذات القدرة الحصانية المنخفضة، فاتبع إرشادات فنية صارمة لتجنب إتلاف الطلاء:
اختبار اللزوجة: قم بقياس أوقات النفاذ باستخدام كوب اللزوجة القياسي (على سبيل المثال، كوب زان أو كوب فورد) لتحديد خط الأساس.
النسب الحجمية: قم بتقييد حد التخفيف بشكل صارم إلى 5٪ إلى 10٪ من الماء النظيف بدرجة حرارة الغرفة من حيث الحجم لتجنب تحطيم نظام رابطة الطلاء.
التصفية والتحريك: استخدم خلاطات الحفر الميكانيكية وقم بتشغيل الطبقة الرقيقة من خلال كيس مصفاة ذو شبكة دقيقة للتخلص من الكتل الصغيرة قبل أن تصل إلى المدخول.
تلعب درجة الحرارة دورًا كبيرًا في لزوجة المواد. سيكون الطلاء المتبقي في شاحنة باردة طوال الليل أكثر سمكًا بكثير من الطلاء المخزن في درجة حرارة الغرفة. قبل أن تقرر تخفيف الطبقة، حاول تسخينها. غالبًا ما يؤدي رفع درجة حرارة الطلاء إلى 75 درجة فهرنهايت إلى تقليل اللزوجة بدرجة كافية للرش بشكل مثالي دون إضافة أي ماء أو مذيب.
يمثل نشر الأنظمة الخالية من الهواء في الميدان تحديات عملية. تتراوح كفاءة النقل عادةً من 50% إلى 70%، مما يعني أن الرش الزائد يعد عاملاً مهمًا. تتضمن تكتيكات التخفيف استخدام أقل ضغط لا يزال يؤدي إلى تفتيت الطلاء، وممارسة تقنية الزناد المناسبة، واستخدام أطراف الضغط المنخفض (LP). تم تصميم أطراف LP بهندسة داخلية تسمح لها بتفتيت السائل بضغط أقل بنسبة تصل إلى 50% من الأطراف القياسية، مما يقلل بشكل كبير من الرش الزائد ويطيل عمر المضخة.
تشكل إصابات الحقن بالضغط العالي خطرًا طبيًا شديدًا. يتطلب حقن السوائل مباشرة في مجرى الدم التدخل الجراحي الفوري. تتضمن أجهزة السلامة الإلزامية واقيات الأطراف، وأقفال الزناد، والاستخدام الصارم لصمام تخفيف الضغط (الصمام الأولي/الرش) قبل الصيانة. لا تضع يدك أبدًا أمام طرف الرش، حتى لو كنت ترتدي قفازات. يخرج السائل من الفتحة بسرعات قادرة على قطع الجلد الثقيل.
لا يمكن تجاهل تكاليف الصيانة. تتطلب عملية التنظيف بعد العمل وجود ماء أو مذيب، اعتمادًا على الطلاء المستخدم. يعد درع المضخة أو سائل التخزين ضروريًا لمنع التآكل الداخلي والتصاق الصمام أثناء فترة التوقف. إذا تركت الماء في المضخة خلال عطلة نهاية الأسبوع، ستبدأ المكونات الفولاذية الداخلية في الصدأ. عندما تقوم بتشغيل الماكينة يوم الاثنين، فإن هذا الصدأ سوف يمزق العبوات إلى أشلاء.
تقنية التنظيف الصحيحة توفر الوقت وتحافظ على المعدات. استخدم دائمًا طريقة الدلو المزدوج. ضع أنبوب السحب في دلو به سائل دافق نظيف (ماء أو مذيب) ثم ضع أنبوب العودة في دلو النفايات الفارغ. قم بتشغيل الماكينة في وضع التشغيل حتى يصبح السائل الخارج من أنبوب الإرجاع صافيًا تمامًا. بعد ذلك، قم بالتبديل إلى وضع الرش، وأزل الطرف والواقي، ثم قم بغسل الخرطوم والمسدس في دلو النفايات حتى يصبح نظيفًا.
إن تجميع المعرفة الميكانيكية في قرار الشراء يضمن حصولك على الأداة المناسبة للوظيفة. تتطلب المشاريع السكنية والتجارية الخفيفة التي تتطلب 50 جالونًا أسبوعيًا أحجام محركات وهياكل مضخات مختلفة تمامًا عن المواصفات الصناعية الثقيلة التي تتطلب أكثر من 500 جالونًا أسبوعيًا. إن شراء آلة صغيرة الحجم لمهمة تجارية كبيرة يضمن فشل المعدات وتفويت المواعيد النهائية.
عند تقييم المعدات، انظر إلى تصنيف الحد الأقصى لحجم الطرف. الآلة التي تم تصنيفها بحد أقصى 0.015 طرف مخصصة للأعمال السكنية الخفيفة والخفيفة. يمكن للآلة المصنفة بطرف 0.021 التعامل مع وظائف اللاتكس الخارجية والوظائف التجارية المتوسطة. بالنسبة للطلاءات الصناعية الثقيلة، تحتاج إلى آلة مصنفة لـ 0.031 أو أكبر. قم دائمًا بمطابقة الماكينة مع أثقل المواد التي تخطط لرشها.
ضع في اعتبارك متطلبات طول الخرطوم لمهامك النموذجية. يتطلب دفع السائل خلال 100 قدم من الخرطوم ضغطًا أكبر بكثير من دفعه خلال 50 قدمًا. إذا كنت تعمل بشكل منتظم على واجهات خارجية متعددة الطوابق وتحتاج إلى تمديدات طويلة للخراطيم، فيجب عليك اختيار آلة ذات حد أقصى أعلى من PSI ومحرك أكبر للتعويض عن انخفاض الضغط عبر المسافة.
إن بخاخ الطلاء بدون هواء هو نظام هيدروليكي دقيق يتطلب الاحترام والفهم الفني. يعد إتقان التفاعل بين عزم دوران المحرك وإزاحة المضخة وحجم الطرف أمرًا ضروريًا لتحقيق التشطيبات الاحترافية وتجنب الأعطال الكارثية للمعدات. قم باختيار المعدات الخاصة بك بشكل صارم بناءً على المادة ذات اللزوجة الأعلى التي تنوي رشها، والحد الأقصى لحجم الطرف المطلوب لتلك المادة، وGPM المستدام اللازم لدعم هذا الطرف دون إرهاق المحرك.
قم بمراجعة مواد الطلاء الحالية والمتوقعة لتحديد متطلبات خط الأساس.
حدد GPM المطلوب لضمان التدفق المناسب لأكبر حجم ضروري لطرفك.
قم بتقييم ما إذا كانت بنية المكبس أو مضخة الحجاب الحاجز تتوافق بشكل أفضل مع قدرات الصيانة لديك.
تنفيذ بروتوكولات السلامة الصارمة فيما يتعلق بتخفيف الضغط ومخاطر الحقن.
ج: تستخدم الرشاشات الخالية من الهواء ضغطًا هيدروليكيًا عاليًا لدفع السائل عبر طرف صغير، مما يؤدي إلى تفتيت الطلاء بدون هواء. تستخدم أنظمة HVLP كمية كبيرة من الهواء المضغوط لتفتيت السائل عند ضغط أقل بكثير، مما يؤدي إلى تقليل الرش الزائد ولكن سرعات إنتاج أقل.
ج: يؤدي ضبط الضغط على مستوى مرتفع للغاية إلى زيادة الرش الزائد، وتآكل الطرف السريع، والتآكل المبكر لمكونات المضخة. إنه يهدر المواد ويجعل التحكم في نمط الرش أكثر صعوبة.
ج: يعتمد تكرار إعادة التعبئة على مدى كشط المواد التي يتم رشها وإجمالي الجالونات المعالجة. تتطلب مضخات المكبس الاحترافية عادةً إعادة التعبئة بعد رش 500 إلى 1000 جالون من الطلاءات المعمارية القياسية.
ج: نعم، تم تصميم الرشاشات الاحترافية الخالية من الهواء لرش طلاء اللاتكس غير المخفف مباشرة من الحاوية. قد تتطلب الوحدات الاستهلاكية ذات القدرة الحصانية المنخفضة فقط التخفيف لتحقيق الانحلال المناسب.
ج: يحدث فقدان الضغط عادةً بسبب انسداد طرف الرش، أو مرشح البندقية أو المشعب المتسخ، أو عبوات المضخة البالية، أو صمام الفحص العالق داخل مجموعة المضخة.