vicino
Scegli il tuo sito
Globale
Mezzi sociali

Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 29-07-2026 Origine: Sito
Mentre i metodi di applicazione tradizionali si basano sul trasferimento manuale o sull’aria compressa, i rivestimenti ad alta produzione richiedono un cambiamento fondamentale nella dinamica dei fluidi. L'incomprensione della meccanica interna dei sistemi ad alta pressione porta spesso all'acquisto di attrezzature non corrispondenti, con conseguenti motori bruciati, guasti prematuri alle pompe o qualità di finitura inaccettabile nei lavori commerciali. Decostruire l'ingegneria dietro Gli spruzzatori di vernice airless forniscono il quadro necessario per valutare le architetture delle pompe e selezionare le specifiche esatte richieste per il proprio ambito operativo. È necessario sapere esattamente in che modo il fluido si sposta dal secchio alla parete per consentire al personale di spruzzare invece di risolvere i problemi.
Atomizzazione idraulica: i sistemi airless funzionano forzando il fluido a pressioni estreme (tipicamente da 1.000 a 3.300+ PSI) attraverso un orifizio di precisione, frantumando il rivestimento in un modello di spruzzatura senza l'uso di aria compressa.
L'architettura della pompa determina la durata della vita: la scelta tra pompe a pistone e a membrana ha un impatto diretto sulla compatibilità dei materiali, sui cicli di lavoro continui e sui costi di ricostruzione.
Il dimensionamento dell'ugello è la variabile di controllo primaria: la portata (galloni al minuto - GPM) e la larghezza della ventola sono regolate interamente dall'ugello di spruzzatura, rendendolo il materiale di consumo più critico del sistema.
Gestione del rischio operativo: il funzionamento ad alta pressione richiede il rigoroso rispetto dei protocolli di sicurezza (prevenzione di lesioni da iniezione) e programmi di manutenzione rigorosi (lavaggio, sostituzione del filtro e preparazione per l'inverno).
Gli acquirenti devono capire come viene pressurizzato il fluido per valutare se una macchina è in grado di gestire le viscosità specifiche del rivestimento e le velocità di produzione. Forzare il fluido non miscelato attraverso un ugello restrittivo crea nebulizzazione idraulica. Ciò contrasta nettamente con i sistemi HVLP (High Volume Low Pressure), che mescolano il fluido con un flusso di aria pressurizzata. La tecnologia airless offre un'enorme velocità di produzione e capacità di alta viscosità. HVLP offre una maggiore efficienza di trasferimento per la finitura fine ma ha difficoltà con materiali pesanti come riempitivi per blocchi o elastomeri.
La pressione del fluido, misurata in libbre per pollice quadrato (PSI), fornisce la forza necessaria per atomizzare il materiale e superarne la viscosità. La portata, misurata in galloni al minuto (GPM), definisce la capacità volumetrica della pompa. La regola di base per la selezione dell'attrezzatura è semplice: il GPM massimo della pompa deve superare la portata richiesta dalla dimensione dell'ugello più grande che si intende utilizzare. Se la tua pompa raggiunge il massimo a 0,50 GPM e colleghi un ugello che richiede 0,60 GPM, la pressione diminuirà, il getto di spruzzo collasserà e lascerai linee pesanti sul muro.
Comprendere la relazione tra pressione e fluidodinamica è fondamentale in cantiere. Quando si preme il grilletto, l'improvviso rilascio di fluido provoca una momentanea caduta di pressione. La pompa deve reagire immediatamente per ricostruire e mantenere tale pressione. Le macchine con motori sottodimensionati o guarnizioni usurate faranno fatica a tenere il passo, portando a modelli di ventola incoerenti. Consigliamo sempre di dimensionare la pompa almeno del 20% al di sopra del requisito GPM massimo previsto per fornire un cuscinetto per l'affaticamento del motore e l'usura della punta.
Vediamo come materiali diversi richiedono capacità meccaniche diverse. Spruzzare una macchia sottile richiede una pressione minima e un basso GPM. La spruzzatura di un rivestimento a caduta secca ad alto spessore richiede una pompa enorme in grado di sostenere un'alta pressione spostando al tempo stesso un grande volume di fluido pesante. Non puoi imbrogliare la fisica. Se provi a spingere materiale pesante attraverso una piccola pompa, brucerai il motore o farai saltare le guarnizioni.
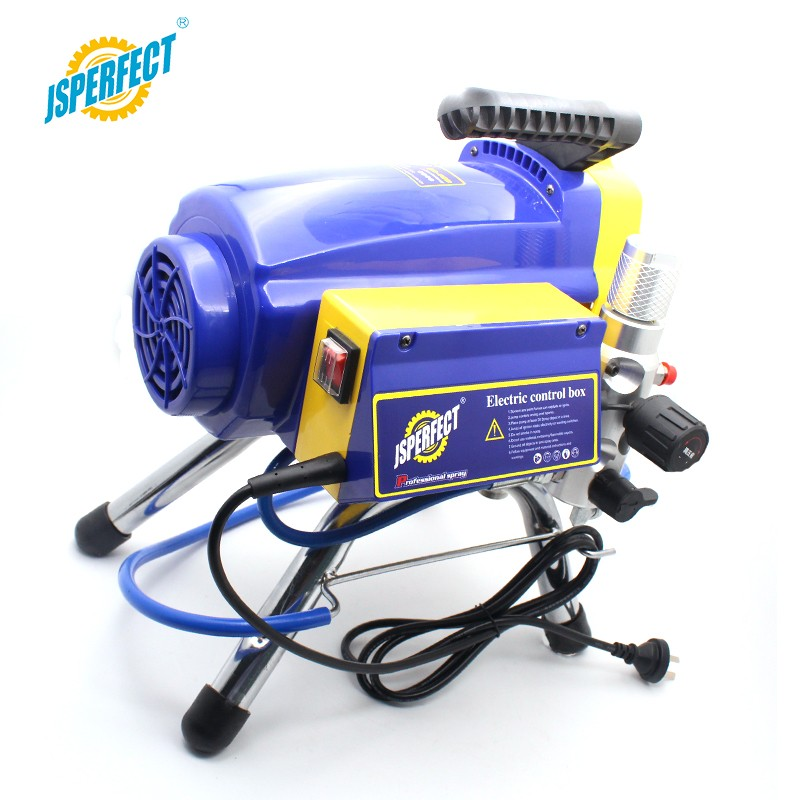
La suddivisione dell'hardware consente agli operatori di valutare la qualità costruttiva e la scalabilità. Il motore aziona l'intero sistema. I motori elettrici con spazzole sono comuni nelle unità entry-level, ma i motori brushless offrono una coppia superiore e una durata maggiore per l'uso professionale. Inoltre, i motori brushless funzionano a temperature più basse e non creano scintille, il che rappresenta un fattore di sicurezza fondamentale quando si spruzzano rivestimenti a base di solventi in spazi chiusi. Le unità alimentate a gas forniscono la mobilità necessaria e un rendimento elevato per i siti industriali off-grid in cui l'energia elettrica non è disponibile o è inaffidabile.
Il gruppo pompa è il cuore della macchina. Le pompe a pistone utilizzano un meccanismo di salita e discesa con valvole di ritegno (sfere e sedi) per aspirare e spingere il fluido. Sono particolarmente adatti per rivestimenti pesanti e ad alta viscosità, sebbene il reimballaggio delle guarnizioni sia un'inevitabile attività di manutenzione. Le pompe a membrana utilizzano la pulsazione del fluido idraulico per spostare una membrana flessibile. Offrono una tolleranza più elevata per i materiali abrasivi e una minore complessità di ricostruzione, ma generalmente funzionano a un PSI massimo inferiore rispetto alle pompe a pistoni.
Ecco un'analisi di come si confrontano le pompe a pistone e a membrana sul campo:
Caratteristica |
Pompa a pistone |
Pompa a membrana |
|---|---|---|
Gestione della viscosità |
Eccellente per materiali pesanti (elastomeri, riempitivi a blocchi) |
Più adatto per materiali da sottili a medi (macchie, lattice) |
Tolleranza all'abrasione |
Inferiore (le guarnizioni si consumano più velocemente) |
Più alto (nessuna guarnizione scorrevole contro il fluido) |
Manutenzione |
Richiede il regolare reimballaggio dei sigilli |
Richiede la sostituzione occasionale del diaframma |
Coerenza della pressione |
Leggera pulsazione al cambio corsa |
Erogazione della pressione molto costante |
Il sistema di aspirazione e filtraggio protegge i componenti interni e previene l'intasamento della punta. Il fluido viaggia dal raccoglitore di sassi (schermo di aspirazione) attraverso il filtro del collettore e infine il filtro della pistola. La filtrazione a fasi garantisce che i detriti vengano catturati prima che raggiungano l'orifizio di precisione dell'ugello di spruzzatura. Se salti il filtraggio della vernice o rimuovi il filtro del collettore per aumentare il flusso, passerai metà della giornata a pulire gli intasamenti degli ugelli e rischierai di rigare il cilindro interno della pompa.
Vediamo che molti operatori ignorano il filtro della pistola. Il filtro della pistola è la tua ultima linea di difesa. A seconda del materiale, è necessario selezionare la dimensione della maglia corretta. Un filtro da 60 mesh funziona bene per il lattice standard, mentre un filtro da 100 mesh è necessario per lavori di finitura fine con smalti o macchie. L'utilizzo di un filtro grosso con punta fine garantisce intasamenti.
La selezione dei materiali di consumo determina i risultati del progetto e la qualità della finitura. Gli ugelli di spruzzatura standard utilizzano un sistema di numerazione a 3 cifre. Ad esempio, una punta 515 indica una larghezza della ventola di 10 pollici (5 x 2) e un orifizio di 0,015 pollici. La dimensione dell'orifizio deve essere allineata al valore GPM della pompa per evitare cadute di pressione e schemi di spruzzatura irregolari.
La vernice esercita un effetto altamente abrasivo sulle punte in carburo di tungsteno. I tassi di usura incidono direttamente sull’economia della sostituzione. I sintomi di una punta bruciata includono dita (bordi spessi nel ventaglio di spruzzatura) e materiale sprecato. La spruzzatura con materiali di consumo usurati aumenta i costi dei materiali e degrada la finitura finale. Una punta con un'usura compresa tra 0,015 e 0,017 produrrà una quantità di vernice significativamente maggiore, con conseguenti colature, cedimenti e ingenti sprechi di materiale se l'operatore non regola la velocità di spostamento.
Per massimizzare la durata della punta, è necessario comprendere i fattori che causano l'usura. La spinta del materiale alla massima pressione accelera l'usura in modo esponenziale. Spruzzare sempre alla pressione più bassa che fornisca comunque un ventaglio completamente atomizzato. Inoltre, i materiali abrasivi come i riempitivi a blocchi o i primer fortemente pigmentati distruggeranno la punta in una frazione del tempo necessario al lattice standard per provocarne l'usura.
Inizia con la pressione abbassata al minimo.
Attiva la pistola contro un pezzo di cartone di prova.
Aumentare gradualmente la pressione fino a quando i bordi pesanti (code) scompaiono.
Smetti di aumentare la pressione una volta che il disegno è uniforme. Qualsiasi pressione aggiuntiva crea solo un eccesso di spruzzatura e accelera l'usura dell'ugello.
Le punte reversibili sono lo standard del settore per un motivo. Quando si verifica un intasamento, è sufficiente ruotare la punta di 180 gradi, premere il grilletto per eliminare l'ostruzione, ruotarla indietro e continuare a spruzzare. Ciò elimina la necessità di smontare la protezione della pistola sul ponteggio.
Valutare il modo in cui i meccanici delle macchine gestiscono le diverse composizioni chimiche è fondamentale per il successo. La gestione di rivestimenti ad alta viscosità come elastomeri, riempitivi a blocchi e caduta a secco richiede valori GPM elevati, punte con orifizio di grandi dimensioni e pompe a immersione diretta. Le pompe a immersione diretta posizionano la valvola di aspirazione nella parte inferiore della sezione del fluido, consentendo alla pompa di aspirare fisicamente materiale pesante nel cilindro anziché fare affidamento sull'aspirazione attraverso un lungo tubo di aspirazione.
Un malinteso comune è che tutta la vernice al lattice richieda diluizione. Mentre le unità consumer entry-level possono richiedere la diluizione per ottenere l'atomizzazione, gli spruzzatori di vernice airless di livello professionale sono progettati per spruzzare il lattice architettonico non diluito direttamente dal secchio. Un diradamento eccessivo provoca colature, cedimenti, spessore mil compromesso e lucentezza alterata. Se il tuo impianto professionale non è in grado di atomizzare il lattice standard, è possibile che la punta sia usurata, che il filtro sia intasato o che le guarnizioni della pompa siano difettose.
Se è necessaria una diluizione per le unità di potenza inferiore, seguire rigorose linee guida tecniche per evitare di rovinare il rivestimento:
Test di viscosità: misurare i tempi di esaurimento utilizzando una tazza di viscosità standard (ad esempio, tazza Zahn o Ford) per stabilire una linea di base.
Rapporti volumetrici: limitare rigorosamente il limite di diluizione al 5%-10% di acqua pulita a temperatura ambiente in volume per evitare di danneggiare il sistema legante della vernice.
Filtraggio e agitazione: utilizzare miscelatori meccanici e far passare il rivestimento diluito attraverso un sacchetto di filtraggio a maglia fine per eliminare i microgrumi prima che raggiunga l'aspirazione.
La temperatura gioca un ruolo fondamentale nella viscosità del materiale. La vernice lasciata in un furgone freddo durante la notte sarà significativamente più densa della vernice conservata a temperatura ambiente. Prima di decidere di diluire un rivestimento, prova a riscaldarlo. Portare la vernice fino a 75 gradi Fahrenheit spesso riduce la viscosità abbastanza da poterla spruzzare perfettamente senza aggiungere acqua o solventi.
L’implementazione dei sistemi airless sul campo presenta sfide pratiche. L'efficienza di trasferimento varia tipicamente dal 50% al 70%, il che significa che l'overspray è un fattore significativo. Le tattiche di mitigazione includono l'uso della pressione più bassa che atomizza comunque il rivestimento, la pratica di una tecnica di innesco corretta e l'utilizzo di punte a bassa pressione (LP). Gli ugelli LP sono progettati con una geometria interna che consente loro di atomizzare il fluido a una pressione inferiore fino al 50% rispetto agli ugelli standard, riducendo drasticamente l'overspray e prolungando la durata della pompa.
Le lesioni da iniezione ad alta pressione rappresentano un grave rischio medico. Il fluido iniettato direttamente nel flusso sanguigno richiede un intervento chirurgico immediato. L'hardware di sicurezza obbligatorio include protezioni dell'ugello, blocchi del grilletto e l'uso rigoroso della valvola limitatrice di pressione (valvola di adescamento/spruzzatura) prima della manutenzione. Non mettere mai la mano davanti all'ugello di spruzzatura, anche se si indossano i guanti. Il fluido esce dall'orifizio a velocità capaci di tagliare la pelle pesante.
Le spese generali di manutenzione non possono essere ignorate. Il processo di lavaggio post-lavoro richiede acqua o solvente, a seconda del rivestimento utilizzato. L'armatura della pompa o il fluido di stoccaggio sono necessari per prevenire la corrosione interna e l'incollaggio della valvola durante i tempi di inattività. Se lasci acqua nella pompa durante il fine settimana, i componenti interni in acciaio inizieranno ad arrugginirsi. Quando avvierai la macchina lunedì, la ruggine ridurrà in brandelli le guarnizioni.
Una corretta tecnica di lavaggio fa risparmiare tempo e preserva l'attrezzatura. Utilizza sempre il metodo a due secchi. Posizionare il tubo di aspirazione in un secchio di fluido di lavaggio pulito (acqua o solvente) e posizionare il tubo di ritorno in un secchio di scarico vuoto. Avviare la macchina fino a quando il fluido in uscita dal tubo di ritorno non sarà completamente limpido. Quindi, passare alla modalità spruzzo, rimuovere l'ugello e la protezione e lavare il tubo e la pistola nel secchio dei rifiuti fino a quando non sono puliti.
Sintetizzare la conoscenza meccanica in una decisione di acquisto ti garantisce di ottenere lo strumento giusto per il lavoro. I progetti residenziali e commerciali leggeri che richiedono 50 galloni a settimana richiedono dimensioni del motore e architetture delle pompe molto diverse rispetto alle specifiche industriali pesanti che richiedono oltre 500 galloni a settimana. L'acquisto di una macchina sottodimensionata per un lavoro commerciale di grandi dimensioni garantisce guasti alle apparecchiature e rispetto delle scadenze.
Quando si valuta l'attrezzatura, guardare la dimensione massima della punta. Una macchina con una punta massima di 0,015 è destinata esclusivamente ai lavori residenziali leggeri e di rifinitura. Una macchina classificata per una punta da 0,021 può gestire lavori in lattice esterno e commerciali medi. Per i rivestimenti industriali pesanti, è necessaria una macchina con valore nominale di 0,031 o superiore. Abbina sempre la macchina al materiale più pesante che intendi spruzzare.
Considera i requisiti di lunghezza del tubo per i tuoi lavori tipici. Spingere il fluido attraverso 100 piedi di tubo richiede una pressione significativamente maggiore rispetto a spingerlo attraverso 50 piedi. Se lavori regolarmente su esterni a più piani e hai bisogno di tubi lunghi, devi selezionare una macchina con un PSI massimo più elevato e un motore più grande per compensare la caduta di pressione sulla distanza.
Uno spruzzatore di vernice airless è un sistema idraulico di precisione che richiede rispetto e comprensione tecnica. Padroneggiare l'interazione tra coppia del motore, cilindrata della pompa e dimensioni dell'ugello è essenziale per ottenere finiture professionali ed evitare guasti catastrofici alle apparecchiature. Basa la selezione dell'attrezzatura rigorosamente sul materiale con la viscosità più alta che intendi spruzzare, sulla dimensione massima dell'ugello richiesta per quel materiale e sul GPM sostenuto necessario per supportare quell'ugello senza sovraccaricare il motore.
Controlla i materiali di rivestimento attuali e previsti per stabilire i requisiti di base.
Determinare il GPM richiesto per garantire un flusso adeguato per la dimensione dell'ugello più grande necessaria.
Valuta se l'architettura di una pompa a pistone o a membrana si adatta meglio alle tue capacità di manutenzione.
Implementare rigorosi protocolli di sicurezza relativi alla riduzione della pressione e ai rischi di iniezione.
R: Gli spruzzatori airless utilizzano un'elevata pressione idraulica per forzare il fluido attraverso un piccolo ugello, atomizzando la vernice senza aria. I sistemi HVLP utilizzano un volume elevato di aria compressa per atomizzare il fluido a una pressione molto più bassa, con conseguente minore overspray ma velocità di produzione inferiori.
R: L'impostazione di una pressione troppo alta provoca un'eccessiva spruzzatura, una rapida usura dell'ugello e un'usura prematura dei componenti della pompa. Spreca materiale e rende il ventaglio di spruzzatura più difficile da controllare.
R: La frequenza del reimballaggio dipende dall'abrasività dei materiali spruzzati e dai litri totali trattati. Le pompe a pistoni professionali in genere richiedono il reimballaggio dopo aver spruzzato da 500 a 1.000 galloni di rivestimenti architettonici standard.
R: Sì, gli spruzzatori airless di livello professionale sono progettati per spruzzare vernice al lattice non diluita direttamente dal contenitore. Solo le unità di consumo a potenza inferiore potrebbero richiedere un assottigliamento per ottenere una corretta atomizzazione.
R: La perdita di pressione è comunemente causata da un ugello di spruzzatura ostruito, un collettore o un filtro della pistola sporchi, guarnizioni della pompa usurate o una valvola di ritegno bloccata all'interno del gruppo pompa.