schließen
Wählen Sie Ihre Website
Global
Soziale Medien

Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 29.07.2026 Herkunft: Website
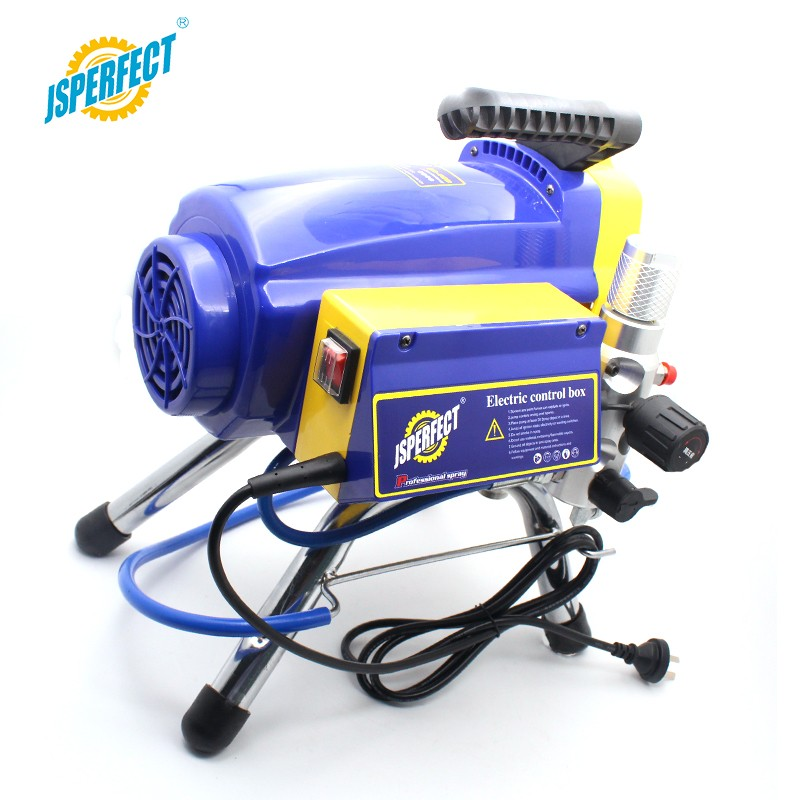
Während herkömmliche Auftragsmethoden auf manueller Übertragung oder Druckluft basieren, erfordert die Beschichtung mit hoher Produktivität eine grundlegende Änderung der Fluiddynamik. Missverständnisse über die interne Mechanik von Hochdrucksystemen führen häufig zu falsch abgestimmten Ausrüstungskäufen, was zu kaputten Motoren, vorzeitigem Pumpenausfall oder einer inakzeptablen Oberflächenqualität bei gewerblichen Arbeiten führt. Die Technik dahinter dekonstruieren Airless-Farbspritzgeräte bieten einen notwendigen Rahmen für die Bewertung von Pumpenarchitekturen und die Auswahl der genauen Spezifikationen, die für Ihren Einsatzbereich erforderlich sind. Sie müssen genau wissen, wie sich die Flüssigkeit vom Eimer zur Wand bewegt, damit Ihr Team weiterhin sprüht, anstatt Fehler zu beheben.
Hydraulische Zerstäubung: Airless-Systeme arbeiten, indem sie Flüssigkeit mit extremen Drücken (normalerweise 1.000 bis 3.300+ PSI) durch eine Präzisionsöffnung drücken und die Beschichtung ohne den Einsatz von Druckluft in ein Sprühmuster zertrümmern.
Die Pumpenarchitektur bestimmt die Lebensdauer: Die Wahl zwischen Kolben- und Membranpumpen wirkt sich direkt auf die Materialkompatibilität, die Dauerbetriebszyklen und die Wiederaufbaukosten aus.
Die Düsengröße ist die primäre Steuervariable: Durchflussrate (Gallonen pro Minute – GPM) und Strahlbreite werden vollständig von der Sprühdüse bestimmt, was sie zum kritischsten Verbrauchsmaterial im System macht.
Betriebsrisikomanagement: Hochdruckbetrieb erfordert die strikte Einhaltung von Sicherheitsprotokollen (Verhinderung von Injektionsverletzungen) und strengen Wartungsplänen (Spülung, Filteraustausch und Winterfestmachung).
Käufer müssen verstehen, wie die Flüssigkeit unter Druck gesetzt wird, um beurteilen zu können, ob eine Maschine ihre spezifischen Beschichtungsviskositäten und Produktionsraten bewältigen kann. Durch das Drücken unvermischter Flüssigkeit durch eine restriktive Düse entsteht eine hydraulische Zerstäubung. Dies steht im krassen Gegensatz zu High Volume Low Pressure (HVLP)-Systemen, bei denen Flüssigkeit mit einem Druckluftstrom gemischt wird. Die Airless-Technologie bietet enorme Produktionsgeschwindigkeit und hohe Viskositätsfähigkeit. HVLP bietet eine höhere Übertragungseffizienz für die Feinbearbeitung, hat jedoch Probleme mit schweren Materialien wie Blockfüllern oder Elastomeren.
Der Flüssigkeitsdruck, gemessen in Pfund pro Quadratzoll (PSI), liefert die Kraft, die erforderlich ist, um das Material zu zerstäuben und seine Viskosität zu überwinden. Die Durchflussrate, gemessen in Gallonen pro Minute (GPM), definiert die Volumenkapazität der Pumpe. Die Grundregel für die Auswahl der Ausrüstung ist einfach: Die maximale GPM der Pumpe muss die Durchflussrate überschreiten, die für die größte Spitzengröße erforderlich ist, die Sie verwenden möchten. Wenn Ihre Pumpe bei 0,50 GPM die maximale Leistung erreicht und Sie eine Düse anbringen, die 0,60 GPM erfordert, sinkt der Druck, das Sprühmuster bricht zusammen und Sie hinterlassen dicke Linien an der Wand.
Auf der Baustelle ist es von entscheidender Bedeutung, den Zusammenhang zwischen Druck und Strömungsdynamik zu verstehen. Wenn Sie den Abzug betätigen, führt die plötzliche Freisetzung von Flüssigkeit zu einem vorübergehenden Druckabfall. Die Pumpe muss sofort reagieren, um den Druck wieder aufzubauen und aufrechtzuerhalten. Maschinen mit unterdimensionierten Motoren oder verschlissenen Packungen können kaum mithalten, was zu inkonsistenten Lüftermustern führt. Wir empfehlen immer, Ihre Pumpe mindestens 20 % über Ihrem maximal erwarteten GPM-Anforderungen zu dimensionieren, um einen Puffer gegen Motorermüdung und Spitzenverschleiß zu bieten.
Schauen wir uns an, wie unterschiedliche Materialien unterschiedliche mechanische Fähigkeiten erfordern. Das Aufsprühen eines dünnen Flecks erfordert minimalen Druck und niedrige GPM. Das Spritzen einer dickschichtigen Trockenfallbeschichtung erfordert eine massive Pumpe, die in der Lage ist, einen hohen Druck aufrechtzuerhalten und gleichzeitig eine große Menge schwerer Flüssigkeit zu bewegen. Man kann die Physik nicht betrügen. Wenn Sie versuchen, schweres Material durch eine kleine Pumpe zu drücken, brennt der Motor durch oder die Packungen platzen.
Durch die Aufschlüsselung der Hardware können Betreiber die Verarbeitungsqualität und Skalierbarkeit bewerten. Der Motor treibt das gesamte System an. Bürstenbehaftete Elektromotoren sind in Einsteigergeräten weit verbreitet, aber bürstenlose Motoren bieten ein höheres Drehmoment und eine längere Lebensdauer für den professionellen Einsatz. Bürstenlose Motoren laufen außerdem kühler und erzeugen keine Funken, was ein entscheidender Sicherheitsfaktor beim Spritzen von lösungsmittelhaltigen Beschichtungen in geschlossenen Räumen ist. Gasbetriebene Einheiten bieten die notwendige Mobilität und hohe Leistung für netzunabhängige Industriestandorte, an denen kein Strom verfügbar oder unzuverlässig ist.
Die Pumpenbaugruppe ist das Herzstück der Maschine. Kolbenpumpen nutzen einen Aufwärts- und Abwärtshubmechanismus mit Rückschlagventilen (Kugeln und Sitzen), um Flüssigkeit anzusaugen und zu drücken. Sie eignen sich hervorragend für schwere, hochviskose Beschichtungen, allerdings ist das Neupacken der Dichtungen eine unvermeidliche Wartungsaufgabe. Membranpumpen nutzen die Pulsation von Hydraulikflüssigkeit, um eine flexible Membran zu bewegen. Sie bieten eine höhere Toleranz gegenüber abrasiven Materialien und einen geringeren Wiederaufbauaufwand, arbeiten aber im Allgemeinen mit einem niedrigeren maximalen PSI im Vergleich zu Kolbenpumpen.
Hier finden Sie eine Aufschlüsselung des Vergleichs von Kolben- und Membranpumpen in der Praxis:
Besonderheit |
Kolbenpumpe |
Membranpumpe |
|---|---|---|
Viskositätshandhabung |
Hervorragend geeignet für schwere Materialien (Elastomere, Blockfüller) |
Besser geeignet für dünne bis mittlere Materialien (Flecken, Latex) |
Schleiftoleranz |
Niedriger (Packungen verschleißen schneller) |
Höher (keine Gleitdichtungen gegen die Flüssigkeit) |
Wartung |
Erfordert regelmäßiges Neupacken der Dichtungen |
Erfordert gelegentlichen Austausch der Membran |
Druckkonsistenz |
Leichtes Pulsieren beim Hubwechsel |
Sehr gleichmäßige Druckabgabe |
Das Ansaug- und Filtersystem schützt interne Komponenten und verhindert Verstopfungen der Spitzen. Die Flüssigkeit fließt vom Steinfänger (Ansaugsieb) durch den Verteilerfilter und schließlich den Pistolenfilter. Die abgestufte Filterung stellt sicher, dass Rückstände aufgefangen werden, bevor sie die Präzisionsöffnung der Sprühspitze erreichen. Wenn Sie das Filtern Ihrer Farbe überspringen oder den Verteilerfilter entfernen, um den Durchfluss zu erhöhen, verbringen Sie die Hälfte Ihres Tages damit, verstopfte Spitzen zu beseitigen, und riskieren, den Innenzylinder Ihrer Pumpe zu beschädigen.
Wir sehen, dass viele Bediener den Pistolenfilter ignorieren. Der Waffenfilter ist Ihre letzte Verteidigungslinie. Je nach Material müssen Sie die richtige Maschenweite auswählen. Ein 60-Mesh-Filter eignet sich gut für Standardlatex, während ein 100-Mesh-Filter für feine Finisharbeiten mit Lacken oder Beizen erforderlich ist. Die Verwendung eines groben Filters mit feiner Spitze verhindert Verstopfungen.
Die Auswahl der Verbrauchsmaterialien bestimmt die Projektergebnisse und die Endqualität. Standard-Sprühdüsen verwenden ein dreistelliges Nummerierungssystem. Beispielsweise bedeutet eine 515-Spitze eine Lüfterbreite von 10 Zoll (5 x 2) und eine Öffnung von 0,015 Zoll. Die Düsengröße muss mit der GPM-Nennleistung der Pumpe übereinstimmen, um Druckabfälle und ungleichmäßige Sprühmuster zu vermeiden.
Farbe übt auf Wolframkarbidspitzen eine stark abrasive Wirkung aus. Verschleißraten wirken sich direkt auf die Wirtschaftlichkeit des Ersatzes aus. Zu den Symptomen einer durchgebrannten Spitze gehören Fingerbewegungen (starke Kanten im Spritzbild) und Materialverschwendung. Das Spritzen mit abgenutzten Verbrauchsmaterialien erhöht die Materialkosten und verschlechtert das Endfinish. Eine Düse, die von 0,015 auf 0,017 abgenutzt ist, gibt deutlich mehr Farbe aus, was zu Auslaufen, Durchhängen und massiver Materialverschwendung führt, wenn der Bediener seine Fahrgeschwindigkeit nicht anpasst.
Um die Lebensdauer der Spitze zu maximieren, müssen Sie die Faktoren verstehen, die den Verschleiß verursachen. Das Drücken von Material mit maximalem Druck beschleunigt den Verschleiß exponentiell. Sprühen Sie immer mit dem niedrigsten Druck, der noch ein vollständig zerstäubtes Fächermuster ergibt. Darüber hinaus zerstören abrasive Materialien wie Blockfüller oder stark pigmentierte Grundierungen eine Spitze in einem Bruchteil der Zeit, die herkömmliches Latex benötigt, um Verschleiß zu verursachen.
Beginnen Sie mit einem niedrigen Druck.
Lösen Sie die Waffe gegen ein Stück Testkarton aus.
Erhöhen Sie den Druck schrittweise, bis die dicken Kanten (Schwänze) verschwinden.
Hören Sie auf, den Druck zu erhöhen, sobald das Muster gleichmäßig ist. Jeder zusätzliche Druck erzeugt nur Overspray und beschleunigt den Düsenverschleiß.
Umkehrbare Spitzen sind nicht umsonst der Industriestandard. Wenn eine Verstopfung auftritt, drehen Sie einfach die Spitze um 180 Grad, betätigen den Abzug, um die Verstopfung auszublasen, drehen sie zurück und sprühen weiter. Dadurch entfällt die Notwendigkeit, den Waffenschutz am Gerüst zu demontieren.
Die Beurteilung, wie Maschinenmechaniker mit unterschiedlichen chemischen Zusammensetzungen umgehen, ist für den Erfolg von entscheidender Bedeutung. Die Handhabung hochviskoser Beschichtungen wie Elastomere, Blockfüller und Trockenfall erfordert hohe GPM-Werte, große Öffnungsspitzen und Direkttauchpumpen. Direkteintauchpumpen platzieren das Einlassventil ganz unten im Flüssigkeitsabschnitt, sodass die Pumpe schweres Material physisch in den Zylinder ziehen kann, anstatt sich auf die Ansaugung durch einen langen Ansaugschlauch zu verlassen.
Ein weit verbreitetes Missverständnis ist, dass alle Latexfarben verdünnt werden müssen. Während Verbrauchergeräte der Einstiegsklasse möglicherweise eine Verdünnung erfordern, um eine Zerstäubung zu erreichen, sind professionelle Airless-Farbspritzgeräte so konzipiert, dass sie unverdünnten Architekturlatex direkt aus dem Eimer sprühen. Zu starkes Verdünnen führt zu Ausläufern, Durchhängen, einer beeinträchtigten Mil-Dicke und einem veränderten Glanz. Wenn Ihr professionelles Gerät Standardlatex nicht zerstäuben kann, liegt entweder eine abgenutzte Spitze, ein verstopfter Filter oder fehlerhafte Pumpenpackungen vor.
Wenn bei Geräten mit geringerer Leistung eine Verdünnung erforderlich ist, befolgen Sie strenge technische Richtlinien, um eine Beschädigung der Beschichtung zu vermeiden:
Viskositätsprüfung: Messen Sie die Auslaufzeiten mit einem Standard-Viskositätsbecher (z. B. Zahn- oder Ford-Becher), um eine Basislinie festzulegen.
Volumenverhältnisse: Beschränken Sie die Verdünnungsgrenze streng auf 5 bis 10 Volumenprozent sauberes Wasser mit Raumtemperatur, um eine Zerstörung des Bindemittelsystems der Farbe zu vermeiden.
Sieben und Rühren: Verwenden Sie mechanische Bohrmischer und lassen Sie die verdünnte Beschichtung durch einen feinmaschigen Siebbeutel laufen, um Mikroklumpen zu entfernen, bevor sie den Einlass erreicht.
Die Temperatur spielt eine große Rolle bei der Materialviskosität. Farbe, die über Nacht in einem kalten Lieferwagen verbleibt, ist deutlich dicker als Farbe, die bei Raumtemperatur gelagert wird. Bevor Sie sich entscheiden, eine Beschichtung zu verdünnen, versuchen Sie, sie aufzuwärmen. Wenn Sie die Farbe auf eine Temperatur von bis zu 30 °C erhitzen, wird die Viskosität oft so weit reduziert, dass sie ohne Zugabe von Wasser oder Lösungsmittel perfekt versprüht werden kann.
Der Einsatz von Airless-Systemen im Feld stellt praktische Herausforderungen dar. Die Übertragungseffizienz liegt typischerweise zwischen 50 % und 70 %, was bedeutet, dass Overspray ein wesentlicher Faktor ist. Zu den Abhilfemaßnahmen gehören die Verwendung des niedrigsten Drucks, der die Beschichtung noch zerstäubt, das Üben der richtigen Auslösetechnik und die Verwendung von Niederdruckspitzen (LP). LP-Spitzen verfügen über eine Innengeometrie, die es ihnen ermöglicht, Flüssigkeit mit bis zu 50 % niedrigerem Druck als Standardspitzen zu zerstäuben, wodurch Overspray drastisch reduziert und die Lebensdauer der Pumpe verlängert wird.
Verletzungen durch Hochdruckinjektionen stellen ein erhebliches medizinisches Risiko dar. Direkt in den Blutkreislauf injizierte Flüssigkeit erfordert einen sofortigen chirurgischen Eingriff. Zur obligatorischen Sicherheitsausrüstung gehören Spitzenschutz, Abzugssperren und die strikte Verwendung des Druckentlastungsventils (Ansaug-/Sprühventil) vor der Wartung. Halten Sie niemals Ihre Hand vor die Sprühspitze, auch wenn Sie Handschuhe tragen. Die Flüssigkeit tritt mit einer Geschwindigkeit aus der Öffnung aus, die schweres Leder durchschneiden kann.
Der Wartungsaufwand kann nicht ignoriert werden. Für den Nachspülvorgang ist je nach verwendeter Beschichtung Wasser oder Lösungsmittel erforderlich. Eine Pumpenpanzerung oder Speicherflüssigkeit ist erforderlich, um innere Korrosion und ein Festsitzen des Ventils während der Stillstandszeit zu verhindern. Wenn Sie über das Wochenende Wasser in der Pumpe lassen, beginnen die inneren Stahlkomponenten zu rosten. Wenn Sie die Maschine am Montag starten, zerreißt der Rost die Packungen.
Die richtige Spültechnik spart Zeit und schont die Ausrüstung. Verwenden Sie immer die Zwei-Eimer-Methode. Legen Sie Ihr Einlassrohr in einen Eimer mit sauberer Spülflüssigkeit (Wasser oder Lösungsmittel) und legen Sie Ihr Rücklaufrohr in einen leeren Abfalleimer. Lassen Sie die Maschine so lange laufen, bis die aus dem Rücklaufrohr austretende Flüssigkeit völlig klar ist. Wechseln Sie dann in den Sprühmodus, entfernen Sie die Düse und den Schutz und spülen Sie den Schlauch und die Pistole in den Abfalleimer, bis sie frei sind.
Wenn Sie mechanisches Wissen in eine Kaufentscheidung einfließen lassen, stellen Sie sicher, dass Sie das richtige Werkzeug für die jeweilige Aufgabe erhalten. Wohn- und leichte Gewerbeprojekte, die 50 Gallonen pro Woche erfordern, erfordern völlig andere Motorgrößen und Pumpenarchitekturen als schwere Industrieprojekte, die mehr als 500 Gallonen pro Woche erfordern. Der Kauf einer unterdimensionierten Maschine für einen großen kommerziellen Auftrag führt garantiert zu Geräteausfällen und Terminüberschreitungen.
Achten Sie bei der Bewertung der Ausrüstung auf die maximale Spitzengröße. Eine Maschine, die für eine Spitze von maximal 0,015 ausgelegt ist, ist ausschließlich für Trimmarbeiten und leichte Arbeiten im Wohnbereich geeignet. Eine Maschine, die für eine Spitze von 0,021 ausgelegt ist, kann Latex im Außenbereich und mittlere kommerzielle Arbeiten bewältigen. Für schwere Industriebeschichtungen benötigen Sie eine Maschine mit einer Nennleistung von 0,031 oder höher. Passen Sie die Maschine immer an das schwerste Material an, das Sie sprühen möchten.
Berücksichtigen Sie die Schlauchlängenanforderungen für Ihre typischen Aufgaben. Das Drücken von Flüssigkeit durch einen 100 Fuß langen Schlauch erfordert deutlich mehr Druck als das Drücken durch einen 50 Fuß langen Schlauch. Wenn Sie regelmäßig an mehrstöckigen Außenflächen arbeiten und lange Schlauchleitungen benötigen, müssen Sie eine Maschine mit einem höheren maximalen PSI und einem größeren Motor wählen, um den Druckabfall über die Distanz auszugleichen.
Ein Airless-Farbspritzgerät ist ein Präzisionshydrauliksystem, das Respekt und technisches Verständnis erfordert. Die Beherrschung des Zusammenspiels zwischen Motordrehmoment, Pumpenverdrängung und Düsengröße ist für die Erzielung professioneller Ergebnisse und die Vermeidung katastrophaler Geräteausfälle von entscheidender Bedeutung. Richten Sie sich bei der Auswahl Ihres Geräts ausschließlich nach dem Material mit der höchsten Viskosität, das Sie versprühen möchten, nach der für dieses Material erforderlichen maximalen Düsengröße und nach der erforderlichen Dauer-GPM, um diese Düse zu unterstützen, ohne den Motor zu überlasten.
Prüfen Sie Ihre aktuellen und geplanten Beschichtungsmaterialien, um grundlegende Anforderungen festzulegen.
Bestimmen Sie Ihren erforderlichen GPM, um einen ausreichenden Durchfluss für Ihre größte erforderliche Spitzengröße sicherzustellen.
Bewerten Sie, ob eine Kolben- oder Membranpumpenarchitektur am besten zu Ihren Wartungskapazitäten passt.
Implementieren Sie strenge Sicherheitsprotokolle hinsichtlich Druckentlastung und Injektionsgefahren.
A: Airless-Sprühgeräte verwenden hohen hydraulischen Druck, um Flüssigkeit durch eine kleine Spitze zu drücken und die Farbe ohne Luft zu zerstäuben. HVLP-Systeme verwenden ein großes Druckluftvolumen, um die Flüssigkeit bei einem viel niedrigeren Druck zu zerstäuben, was zu weniger Overspray, aber geringeren Produktionsgeschwindigkeiten führt.
A: Eine zu hohe Einstellung des Drucks führt zu übermäßigem Sprühnebel, schnellem Düsenverschleiß und vorzeitigem Verschleiß der Pumpenkomponenten. Es verschwendet Material und erschwert die Kontrolle des Sprühmusters.
A: Die Häufigkeit des Neupackens hängt von der Abrasivität der versprühten Materialien und der Gesamtmenge der verarbeiteten Gallonen ab. Professionelle Kolbenpumpen müssen in der Regel nach dem Aufsprühen von 500 bis 1.000 Gallonen Standard-Architekturbeschichtungen neu verpackt werden.
A: Ja, professionelle Airless-Sprühgeräte sind dafür konzipiert, unverdünnte Latexfarbe direkt aus dem Behälter zu sprühen. Nur Verbrauchergeräte mit geringerer Leistung müssen möglicherweise verdünnt werden, um eine ordnungsgemäße Zerstäubung zu erreichen.
A: Druckverlust wird häufig durch eine verstopfte Spritzdüse, einen verschmutzten Verteiler oder Pistolenfilter, verschlissene Pumpenpackungen oder ein festsitzendes Rückschlagventil in der Pumpenbaugruppe verursacht.