dichtbij
Kies uw site
Globaal
Sociale media

Aantal keren bekeken: 0 Auteur: Site-editor Publicatietijd: 29-07-2026 Herkomst: Locatie
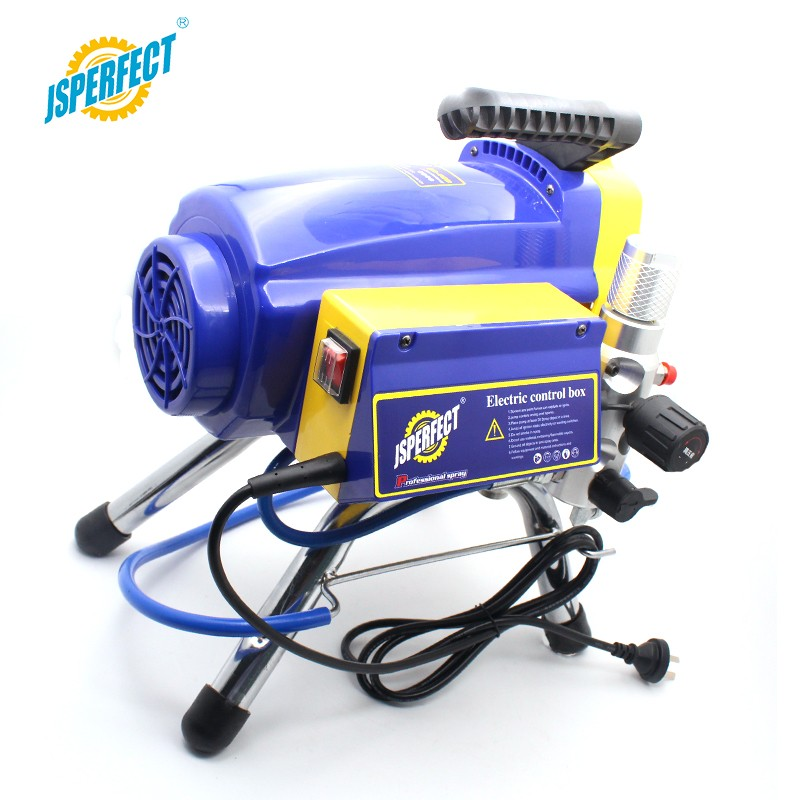
Terwijl traditionele applicatiemethoden afhankelijk zijn van handmatige overdracht of perslucht, vereist coating met hoge productie een fundamentele verschuiving in de vloeistofdynamica. Een verkeerd begrip van de interne werking van hogedruksystemen leidt vaak tot niet-passende aanschaf van apparatuur, wat resulteert in kapotte motoren, voortijdige pompstoringen of een onaanvaardbare afwerkingskwaliteit bij commerciële klussen. De techniek erachter deconstrueren Airless Paint Sprayers biedt een noodzakelijk raamwerk voor het evalueren van pomparchitecturen en het selecteren van de exacte specificaties die nodig zijn voor uw operationele reikwijdte. U moet precies weten hoe vloeistof van de emmer naar de muur beweegt, zodat uw team kan blijven spuiten in plaats van problemen op te lossen.
Hydraulische verneveling: Airless-systemen werken door vloeistof onder extreme druk (doorgaans 1.000 tot 3.300+ PSI) door een precisieopening te persen, waardoor de coating in een spuitpatroon wordt versplinterd zonder het gebruik van perslucht.
Pomparchitectuur bepaalt de levensduur: De keuze tussen zuiger- en membraanpompen heeft een directe invloed op de materiaalcompatibiliteit, de continue bedrijfscycli en de revisiekosten.
De maat van de tip is de belangrijkste regelvariabele: de stroomsnelheid (gallons per minuut - GPM) en de ventilatorbreedte worden volledig bepaald door de spuittip, waardoor dit het meest kritische verbruiksartikel in het systeem is.
Operationeel risicobeheer: Werken onder hoge druk vereist strikte naleving van veiligheidsprotocollen (voorkomen van injectieverwondingen) en strikte onderhoudsschema's (spoelen, filtervervanging en winterklaar maken).
Kopers moeten begrijpen hoe vloeistof onder druk wordt gezet om te kunnen beoordelen of een machine de specifieke coatingviscositeiten en productiesnelheden aankan. Door ongemengde vloeistof door een restrictief mondstuk te persen, ontstaat hydraulische verneveling. Dit staat in schril contrast met High Volume Low Pressure (HVLP)-systemen, waarbij vloeistof wordt gemengd met een stroom perslucht. Airless-technologie biedt een enorme productiesnelheid en hoge viscositeit. HVLP biedt een hogere overdrachtsefficiëntie voor fijne afwerking, maar heeft moeite met zware materialen zoals blokvullers of elastomeren.
De vloeistofdruk, gemeten in Pounds per Square Inch (PSI), levert de kracht die nodig is om het materiaal te vernevelen en de viscositeit ervan te overwinnen. Debiet, gemeten in gallons per minuut (GPM), definieert de volumecapaciteit van de pomp. De basisregel voor de selectie van apparatuur is eenvoudig: de maximale GPM van de pomp moet groter zijn dan de stroomsnelheid die wordt vereist door de grootste tipgrootte die u wilt gebruiken. Als uw pomp het maximum haalt bij 0,50 GPM en u bevestigt een tip die 0,60 GPM vereist, zal de druk dalen, zal het spuitpatroon instorten en zult u dikke lijnen op de muur achterlaten.
Het begrijpen van de relatie tussen druk en vloeistofdynamica is van cruciaal belang op de werkplek. Wanneer u de trekker overhaalt, veroorzaakt het plotseling vrijkomen van vloeistof een tijdelijke drukval. De pomp moet onmiddellijk reageren om de druk weer op te bouwen en te behouden. Machines met te kleine motoren of versleten pakkingen zullen moeite hebben om het tempo bij te houden, wat leidt tot inconsistente ventilatorpatronen. We raden altijd aan om uw pomp minimaal 20% boven uw maximaal verwachte GPM-vereiste te dimensioneren, om een buffer te bieden tegen motorvermoeidheid en tipslijtage.
Laten we eens kijken hoe verschillende materialen verschillende mechanische mogelijkheden vereisen. Het spuiten van een dunne vlek vereist minimale druk en een laag GPM. Voor het spuiten van een high-build dry-fall-coating is een enorme pomp nodig die in staat is hoge druk te handhaven terwijl een grote hoeveelheid zware vloeistof wordt verplaatst. Je kunt de natuurkunde niet bedriegen. Als u zwaar materiaal door een kleine pomp probeert te duwen, brandt de motor door of blazen de pakkingen op.
Door de hardware af te breken, kunnen operators de bouwkwaliteit en schaalbaarheid evalueren. De motor drijft het hele systeem aan. Geborstelde elektromotoren zijn gebruikelijk in instapmodellen, maar borstelloze motoren leveren een superieur koppel en een langere levensduur voor professioneel gebruik. Borstelloze motoren werken ook koeler en veroorzaken geen vonken, wat een kritische veiligheidsfactor is bij het spuiten van coatings op oplosmiddelbasis in besloten ruimtes. Op gas werkende units zorgen voor de noodzakelijke mobiliteit en hoge output voor off-grid industriële locaties waar elektrische energie niet beschikbaar of onbetrouwbaar is.
Het pompsamenstel is het hart van de machine. Zuigerpompen maken gebruik van een op- en neerwaarts slagmechanisme met terugslagkleppen (kogels en zittingen) om vloeistof aan te zuigen en te duwen. Ze zijn zeer geschikt voor zware, hoogviskeuze coatings, hoewel het opnieuw verpakken van de afdichtingen een onvermijdelijke onderhoudstaak is. Membraanpompen gebruiken hydraulische vloeistofpulsatie om een flexibel membraan te bewegen. Ze bieden een hogere tolerantie voor schurende materialen en een lagere complexiteit bij het opnieuw opbouwen, maar werken over het algemeen met een lagere maximale PSI vergeleken met zuigerpompen.
Hier volgt een overzicht van hoe zuiger- en membraanpompen zich in de praktijk verhouden:
Functie |
Zuigerpomp |
Membraanpomp |
|---|---|---|
Viscositeitsbehandeling |
Uitstekend geschikt voor zware materialen (elastomeren, blokvuller) |
Beter geschikt voor dunne tot medium materialen (vlekken, latex) |
Schuurtolerantie |
Lager (pakkingen slijten sneller) |
Hoger (geen glijdende afdichtingen tegen de vloeistof) |
Onderhoud |
Vereist regelmatig opnieuw verpakken van de afdichtingen |
Vereist af en toe een membraanvervanging |
Drukconsistentie |
Lichte pulsatie bij de slagverandering |
Zeer consistente drukafgifte |
Het inlaat- en filtersysteem beschermt de interne componenten en voorkomt verstoppingen van de tip. Vloeistof stroomt van de stenenvanger (inlaatscherm) door het verdeelstukfilter en uiteindelijk naar het pistoolfilter. Gefaseerde filtratie zorgt ervoor dat vuil wordt opgevangen voordat het de precisieopening van de spuittip bereikt. Als u het filteren van de verf overslaat of het spruitstukfilter verwijdert om de doorstroming te vergroten, bent u de helft van de dag bezig met het opruimen van verstopte tippen en loopt u het risico de interne cilinder van uw pomp te beschadigen.
We zien dat veel operators het pistoolfilter negeren. Het wapenfilter is je laatste verdedigingslinie. Afhankelijk van het materiaal moet u de juiste maaswijdte selecteren. Een filter van 60 mesh werkt goed voor standaard latex, terwijl een filter van 100 mesh nodig is voor fijne afwerking met email of vlekken. Het gebruik van een grof filter met een fijne punt garandeert verstoppingen.
De keuze van de verbruiksartikelen bepaalt de projectresultaten en de afwerkingskwaliteit. Standaard spuittips gebruiken een 3-cijferig nummeringssysteem. Een 515-tip geeft bijvoorbeeld een ventilatorbreedte van 10 inch (5 x 2) en een opening van 0,015 inch aan. De grootte van de opening moet overeenkomen met de GPM-waarde van de pomp om drukval en ongelijkmatige spuitpatronen te voorkomen.
Verf oefent een zeer schurend effect uit op wolfraamcarbidepunten. Slijtagepercentages zijn rechtstreeks van invloed op de vervangingseconomie. Symptomen van een kapotte punt zijn onder meer vingerzetting (zware randen in het spuitpatroon) en materiaalverspilling. Spuiten met versleten slijtdelen verhoogt de materiaalkosten en verslechtert de uiteindelijke afwerking. Een tip die tussen 0,015 en 0,017 is versleten, zal aanzienlijk meer verf afgeven, wat leidt tot uitlopen, doorzakken en enorm materiaalverspilling als de machinist de voortbewegingssnelheid niet aanpast.
Om de levensduur van de tip te maximaliseren, moet u de factoren begrijpen die slijtage veroorzaken. Het duwen van materiaal met maximale druk versnelt de slijtage exponentieel. Spuit altijd met de laagste druk die nog steeds een volledig verneveld waaierpatroon oplevert. Bovendien zullen schurende materialen zoals blokvullers of sterk gepigmenteerde primers een tip vernietigen in een fractie van de tijd die standaardlatex nodig heeft om slijtage te veroorzaken.
Begin met de druk laag ingesteld.
Richt het pistool tegen een stuk testkarton.
Verhoog geleidelijk de druk totdat de zware randen (staarten) verdwijnen.
Stop met het verhogen van de druk zodra het patroon gelijkmatig is. Elke extra druk veroorzaakt alleen maar overspray en versnelt de slijtage van de tip.
Omkeerbare tips zijn niet voor niets de industriestandaard. Wanneer er een verstopping optreedt, draait u eenvoudigweg de punt 180 graden, haalt u de trekker over om de verstopping weg te blazen, draait u hem terug en gaat u door met spuiten. Dit elimineert de noodzaak om de wapenafscherming op de steiger te demonteren.
Het beoordelen van hoe machinemonteurs omgaan met verschillende chemische samenstellingen is van cruciaal belang voor succes. Het hanteren van coatings met een hoge viscositeit, zoals elastomeren, blokvullers en droogval, vereist hoge GPM-waarden, tips met grote openingen en pompen met directe onderdompeling. Pompen met directe onderdompeling plaatsen de inlaatklep helemaal onderaan het vloeistofgedeelte, waardoor de pomp fysiek zwaar materiaal in de cilinder kan trekken in plaats van afhankelijk te zijn van aanzuiging via een lange inlaatslang.
Een veel voorkomende misvatting is dat alle latexverf verdund moet worden. Hoewel consumentenunits op instapniveau mogelijk moeten worden verdund om verneveling te bereiken, zijn professionele airless verfspuittoestellen ontworpen om onverdunde architecturale latex rechtstreeks uit de emmer te spuiten. Te dunner worden veroorzaakt uitlopen, uitzakken, verminderde mil-dikte en veranderde glans. Als uw professionele machine standaard latex niet kan vernevelen, heeft u ofwel een versleten tip, een verstopt filter of defecte pomppakkingen.
Als verdunning nodig is voor eenheden met een lager vermogen, volg dan strikte technische richtlijnen om te voorkomen dat de coating kapot gaat:
Viscositeitstesten: Meet de uitlooptijden met behulp van een standaard viscositeitsbeker (bijv. Zahn- of Ford-beker) om een basislijn vast te stellen.
Volumeverhoudingen: Beperk de verdunningslimiet strikt tot 5% tot 10% schoon water op kamertemperatuur per volume om te voorkomen dat het bindmiddelsysteem van de verf kapot gaat.
Uitpersen en roeren: Gebruik mechanische boormixers en laat de verdunde coating door een fijnmazige zeefzak lopen om microklontjes te verwijderen voordat deze de inlaat bereikt.
Temperatuur speelt een grote rol in de materiaalviscositeit. Verf die een nacht in een koude bestelwagen wordt achtergelaten, zal aanzienlijk dikker zijn dan verf die bij kamertemperatuur wordt bewaard. Voordat u besluit een coating te verdunnen, moet u deze eerst opwarmen. Door de verf op 75 graden Fahrenheit te brengen, wordt de viscositeit vaak voldoende verlaagd om perfect te kunnen spuiten zonder toevoeging van water of oplosmiddel.
Het inzetten van airless systemen in het veld brengt praktische uitdagingen met zich mee. De overdrachtsefficiëntie varieert doorgaans van 50% tot 70%, wat betekent dat overspray een belangrijke factor is. Mitigatietactieken zijn onder meer het gebruik van de laagste druk die de coating nog steeds vernevelt, het oefenen van de juiste triggertechniek en het gebruik van lagedruktips (LP). LP-tips zijn ontworpen met een interne geometrie waardoor ze vloeistof kunnen vernevelen bij een tot 50% lagere druk dan standaardtips, waardoor overspray drastisch wordt verminderd en de levensduur van de pomp wordt verlengd.
Verwondingen door injectie door hoge druk vormen een ernstig medisch risico. Vloeistof die rechtstreeks in de bloedbaan wordt geïnjecteerd, vereist onmiddellijke chirurgische ingreep. Verplichte veiligheidshardware omvat tipbeschermers, trekkervergrendelingen en het strikte gebruik van het overdrukventiel (vul-/spuitventiel) vóór onderhoud. Plaats uw hand nooit voor de spuittip, zelfs niet als u handschoenen draagt. De vloeistof verlaat de opening met snelheden die door zwaar leer kunnen snijden.
Onderhoudsoverhead kan niet worden genegeerd. Voor het spoelproces na het werk is water of oplosmiddel nodig, afhankelijk van de gebruikte coating. Pomppantser of opslagvloeistof is nodig om interne corrosie en vastzitten van de klep tijdens stilstand te voorkomen. Als u tijdens het weekend water in de pomp laat staan, zullen de interne stalen onderdelen beginnen te roesten. Als je de machine maandag start, scheurt die roest de pakkingen aan flarden.
Een juiste spoeltechniek bespaart tijd en spaart de apparatuur. Gebruik altijd de twee-emmermethode. Plaats uw inlaatslang in een emmer met schone spoelvloeistof (water of oplosmiddel) en plaats uw retourslang in een lege afvalemmer. Laat de machine op prime draaien totdat de vloeistof die uit de retourbuis komt volledig helder is. Schakel vervolgens over naar de spuitmodus, verwijder de tip en beschermkap en spoel de slang en het pistool in de afvalemmer totdat ze helder zijn.
Het synthetiseren van mechanische kennis in een aankoopbeslissing zorgt ervoor dat u het juiste gereedschap voor de klus krijgt. Residentiële en licht commerciële projecten die 50 gallons per week vereisen, vereisen enorm verschillende motorgroottes en pomparchitecturen dan zware industriële specificaties die 500+ gallons per week vereisen. Het kopen van een te kleine machine voor een grote commerciële klus garandeert uitval van apparatuur en gemiste deadlines.
Let bij het beoordelen van apparatuur op de maximale tipgrootte. Een machine met een maximale tip van 0,015 is uitsluitend bedoeld voor trimwerk en licht huishoudelijk werk. Een machine met een punt van 0,021 kan latex-buitenwerk en middelgrote commerciële klussen aan. Voor zware industriële coatings heeft u een machine nodig die geschikt is voor 0,031 of groter. Stem de machine altijd af op het zwaarste materiaal dat u wilt spuiten.
Houd rekening met de vereisten voor de slanglengte voor uw typische werkzaamheden. Om vloeistof door een slang van 30 meter te duwen, is aanzienlijk meer druk nodig dan om vloeistof door een slang van 15 meter te duwen. Als u regelmatig aan de buitenkant van meerdere verdiepingen werkt en lange slangen nodig heeft, moet u een machine selecteren met een hogere maximale PSI en een grotere motor om het drukverlies over de afstand te compenseren.
Een airless verfspuit is een hydraulisch precisiesysteem dat respect en technisch inzicht vereist. Het beheersen van de wisselwerking tussen motorkoppel, pompverplaatsing en tipgrootte is essentieel voor het bereiken van professionele afwerkingen en het voorkomen van catastrofale uitval van apparatuur. Baseer uw apparatuurselectie strikt op het materiaal met de hoogste viscositeit dat u wilt spuiten, de maximale tipgrootte die voor dat materiaal nodig is en de aanhoudende GPM die nodig is om die tip te ondersteunen zonder de motor te overbelasten.
Controleer uw huidige en verwachte coatingmaterialen om de basisvereisten vast te stellen.
Bepaal uw vereiste GPM om voldoende doorstroming voor uw grootste noodzakelijke tipgrootte te garanderen.
Evalueer of een zuiger- of membraanpomparchitectuur het beste aansluit bij uw onderhoudsmogelijkheden.
Implementeer strikte veiligheidsprotocollen met betrekking tot drukontlasting en injectiegevaren.
A: Airless spuittoestellen gebruiken hoge hydraulische druk om vloeistof door een kleine punt te persen, waardoor de verf zonder lucht wordt verneveld. HVLP-systemen gebruiken een groot volume perslucht om de vloeistof bij een veel lagere druk te vernevelen, wat resulteert in minder overspray maar lagere productiesnelheden.
A: Een te hoge druk veroorzaakt overmatig spuiten, snelle slijtage van de tip en voortijdige slijtage van de pomponderdelen. Het verspilt materiaal en maakt het spuitpatroon moeilijker onder controle te houden.
A: De frequentie van het opnieuw verpakken hangt af van de abrasiviteit van de gespoten materialen en het totale aantal verwerkte liters. Professionele zuigerpompen moeten doorgaans opnieuw worden verpakt na het spuiten van 500 tot 1.000 gallon standaard architecturale coatings.
A: Ja, professionele airless spuittoestellen zijn ontworpen om onverdunde latexverf rechtstreeks uit de container te spuiten. Alleen consumenteneenheden met een lager vermogen moeten mogelijk worden uitgedund om een goede verneveling te bereiken.
A: Drukverlies wordt meestal veroorzaakt door een verstopte spuittip, een vuil verdeelstuk of pistoolfilter, versleten pomppakkingen of een vastzittende terugslagklep in de pompconstructie.