fermer
Choisissez votre site
Mondial
Réseaux sociaux

Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-07-29 Origine : Site
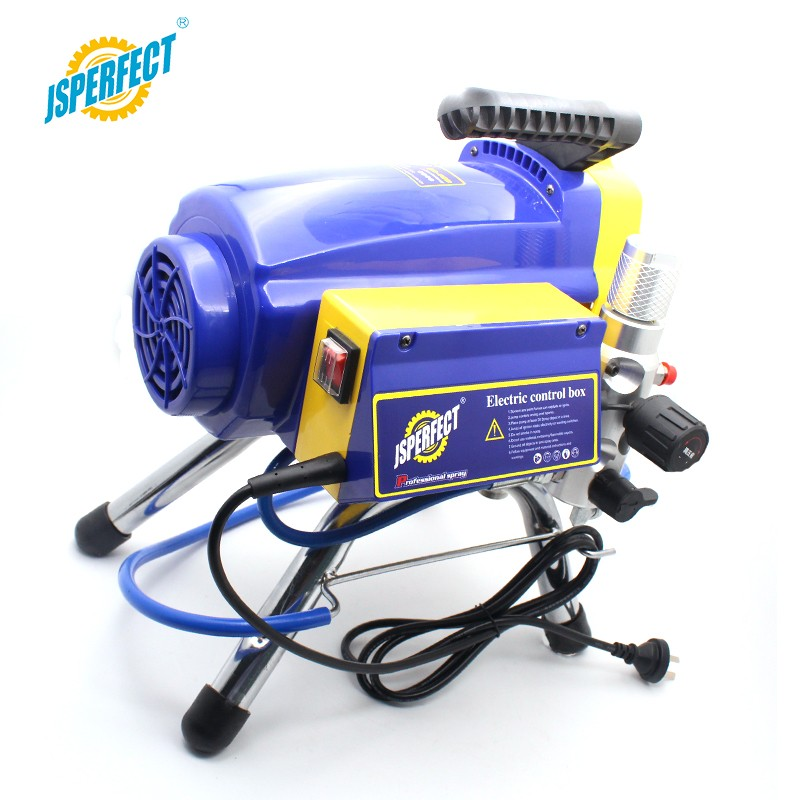
Alors que les méthodes d'application traditionnelles reposent sur le transfert manuel ou l'air comprimé, les revêtements à haute production nécessitent un changement fondamental dans la dynamique des fluides. Une mauvaise compréhension de la mécanique interne des systèmes haute pression conduit souvent à des achats d'équipements inadaptés, entraînant des moteurs grillés, une panne prématurée de la pompe ou une qualité de finition inacceptable sur les travaux commerciaux. Déconstruire l’ingénierie derrière Les pulvérisateurs de peinture sans air fournissent un cadre nécessaire pour évaluer les architectures de pompes et sélectionner les spécifications exactes requises pour votre champ d'activité opérationnel. Vous devez savoir exactement comment le fluide passe du seau au mur pour que votre équipe puisse continuer à pulvériser au lieu de dépanner.
Atomisation hydraulique : les systèmes sans air fonctionnent en forçant le fluide à des pressions extrêmes (généralement de 1 000 à 3 300+ PSI) à travers un orifice de précision, brisant le revêtement en un jet de pulvérisation sans utiliser d'air comprimé.
L'architecture de la pompe dicte la durée de vie : le choix entre les pompes à piston et à membrane a un impact direct sur la compatibilité des matériaux, les cycles de service continus et les coûts de reconstruction.
La taille de la buse est la principale variable de contrôle : le débit (gallons par minute - GPM) et la largeur du ventilateur sont entièrement régis par la buse de pulvérisation, ce qui en fait le consommable le plus critique du système.
Gestion des risques opérationnels : le fonctionnement à haute pression nécessite le strict respect des protocoles de sécurité (prévention des blessures par injection) et des programmes de maintenance rigoureux (rinçage, remplacement du filtre et hivernage).
Les acheteurs doivent comprendre comment le fluide est pressurisé pour évaluer si une machine peut gérer leurs viscosités de revêtement et leurs taux de production spécifiques. Forcer un fluide non mélangé à travers une buse restrictive crée une atomisation hydraulique. Cela contraste fortement avec les systèmes HVLP (High Volume Low Pressure), qui mélangent le fluide avec un flux d’air sous pression. La technologie Airless offre une vitesse de production massive et une capacité de viscosité élevée. Le HVLP offre une efficacité de transfert plus élevée pour les finitions fines, mais a du mal avec les matériaux lourds comme les blocs de remplissage ou les élastomères.
La pression du fluide, mesurée en livres par pouce carré (PSI), fournit la force nécessaire pour atomiser le matériau et vaincre sa viscosité. Le débit, mesuré en gallons par minute (GPM), définit la capacité volumique de la pompe. La règle de base pour la sélection de l'équipement est simple : le GPM maximum de la pompe doit dépasser le débit exigé par la plus grande taille de buse que vous avez l'intention d'utiliser. Si votre pompe atteint un maximum de 0,50 GPM et que vous fixez un embout qui demande 0,60 GPM, la pression chutera, le jet de pulvérisation s'effondrera et vous laisserez de lourdes lignes sur le mur.
Comprendre la relation entre la pression et la dynamique des fluides est essentiel sur le chantier. Lorsque vous appuyez sur la gâchette, la libération soudaine de fluide provoque une chute de pression momentanée. La pompe doit réagir instantanément pour reconstruire et maintenir cette pression. Les machines équipées de moteurs sous-dimensionnés ou de garnitures usées auront du mal à suivre, ce qui entraînera des configurations de ventilateurs incohérentes. Nous recommandons toujours de dimensionner votre pompe au moins 20 % au-dessus de vos besoins maximum prévus en GPM afin de fournir un tampon contre la fatigue du moteur et l'usure des embouts.
Voyons comment différents matériaux exigent différentes capacités mécaniques. La pulvérisation d’une fine tache nécessite une pression minimale et un faible GPM. La pulvérisation d'un revêtement à chute sèche à forte densité nécessite une pompe massive capable de maintenir une pression élevée tout en déplaçant un grand volume de fluide lourd. On ne peut pas tromper la physique. Si vous essayez de pousser un matériau lourd à travers une petite pompe, vous risquez de griller le moteur ou de faire exploser les garnitures.
La décomposition du matériel permet aux opérateurs d’évaluer la qualité et l’évolutivité de la construction. Le moteur entraîne l’ensemble du système. Les moteurs électriques à balais sont courants dans les unités d'entrée de gamme, mais les moteurs sans balais offrent un couple supérieur et une durée de vie plus longue pour un usage professionnel. Les moteurs sans balais refroidissent également et ne créent pas d'étincelles, ce qui constitue un facteur de sécurité essentiel lors de la pulvérisation de revêtements à base de solvants dans des espaces clos. Les unités alimentées au gaz offrent la mobilité nécessaire et un rendement élevé pour les sites industriels hors réseau où l'énergie électrique n'est pas disponible ou peu fiable.
L'ensemble pompe est le cœur de la machine. Les pompes à piston utilisent un mécanisme de course ascendante et descendante avec des clapets anti-retour (billes et sièges) pour aspirer et pousser le fluide. Ils conviennent parfaitement aux revêtements lourds et à haute viscosité, bien que le réemballage des joints soit une tâche de maintenance inévitable. Les pompes à membrane utilisent la pulsation du fluide hydraulique pour déplacer une membrane flexible. Elles offrent une tolérance plus élevée pour les matériaux abrasifs et une complexité de reconstruction moindre, mais fonctionnent généralement à un PSI maximum inférieur à celui des pompes à piston.
Voici un aperçu de la comparaison des pompes à piston et à membrane sur le terrain :
Fonctionnalité |
Pompe à pistons |
Pompe à membrane |
|---|---|---|
Gestion de la viscosité |
Excellent pour les matériaux lourds (élastomères, mastic de bloc) |
Mieux adapté aux matériaux fins à moyens (lasure, latex) |
Tolérance à l'abrasion |
Inférieur (les garnitures s'usent plus rapidement) |
Supérieur (pas de joints coulissants contre le fluide) |
Entretien |
Nécessite un remballage régulier des joints |
Nécessite un remplacement occasionnel du diaphragme |
Cohérence de la pression |
Légère pulsation au changement de course |
Délivrance de pression très constante |
Le système d'admission et de filtration protège les composants internes et évite les obstructions des embouts. Le fluide passe du collecteur de roches (grille d'admission) à travers le filtre collecteur et enfin le filtre du pistolet. La filtration par étapes garantit que les débris sont capturés avant qu'ils n'atteignent l'orifice de précision de la buse de pulvérisation. Si vous sautez de filtrer votre peinture ou retirez le filtre du collecteur pour augmenter le débit, vous passerez la moitié de votre journée à déboucher la buse et risquerez de rayer le cylindre interne de votre pompe.
Nous voyons de nombreux opérateurs ignorer le filtre du pistolet. Le filtre du pistolet est votre dernière ligne de défense. En fonction du matériau, vous devez sélectionner la bonne taille de maillage. Un filtre de 60 mailles fonctionne bien pour le latex standard, tandis qu'un filtre de 100 mailles est nécessaire pour les travaux de finition fins avec des émaux ou des teintures. L’utilisation d’un filtre grossier à pointe fine garantit les bouchons.
La sélection des consommables dicte les résultats du projet et la qualité de finition. Les buses de pulvérisation standard utilisent un système de numérotation à 3 chiffres. Par exemple, une pointe 515 indique une largeur de ventilateur de 10 pouces (5 x 2) et un orifice de 0,015 pouce. La taille de l'orifice doit s'aligner sur la valeur nominale GPM de la pompe pour éviter les chutes de pression et les jets inégaux.
La peinture exerce un effet très abrasif sur les pointes en carbure de tungstène. Les taux d’usure ont un impact direct sur l’économie du remplacement. Les symptômes d'une buse soufflée comprennent des doigtés (bords épais dans le motif de pulvérisation) et un gaspillage de matériau. La pulvérisation de consommables usés augmente les coûts des matériaux et dégrade la finition finale. Une buse usée de 0,015 à 0,017 produira beaucoup plus de peinture, ce qui entraînera des coulures, des affaissements et un gaspillage massif de matériaux si l'opérateur n'ajuste pas sa vitesse de déplacement.
Pour maximiser la durée de vie des pointes, vous devez comprendre les facteurs qui provoquent l’usure. Pousser le matériau à la pression maximale accélère l’usure de façon exponentielle. Pulvérisez toujours à la pression la plus basse qui fournit toujours un motif en éventail entièrement atomisé. De plus, les matériaux abrasifs tels que les blocs de remplissage ou les apprêts fortement pigmentés détruiront une pointe en une fraction du temps nécessaire au latex standard pour provoquer une usure.
Commencez avec une pression réduite.
Déclenchez le pistolet contre un morceau de carton de test.
Augmentez progressivement la pression jusqu'à ce que les bords lourds (queues) disparaissent.
Arrêtez d'augmenter la pression une fois que le motif est uniforme. Toute pression supplémentaire ne fait que créer une surpulvérisation et accélérer l’usure de la buse.
Les pointes réversibles sont la norme de l’industrie pour une raison. Lorsqu'un bouchon se produit, il vous suffit de faire pivoter la pointe de 180 degrés, d'appuyer sur la gâchette pour éliminer l'obstruction, de la faire pivoter vers l'arrière et de continuer la pulvérisation. Cela élimine le besoin de démonter le protège-pistolet de l'échafaudage.
Évaluer la manière dont les mécaniciens de machines gèrent différentes compositions chimiques est essentiel pour réussir. La manipulation de revêtements à haute viscosité tels que les élastomères, les mastics en bloc et les chutes sèches nécessite des valeurs GPM élevées, des embouts à grand orifice et des pompes à immersion directe. Les pompes à immersion directe placent la soupape d'admission tout en bas de la section de fluide, permettant à la pompe d'aspirer physiquement des matériaux lourds dans le cylindre plutôt que de compter sur l'aspiration via un long tuyau d'admission.
Une idée fausse très répandue est que toute peinture au latex doit être diluée. Alors que les appareils grand public d'entrée de gamme peuvent nécessiter une dilution pour obtenir une atomisation, les pulvérisateurs de peinture sans air de qualité professionnelle sont conçus pour pulvériser du latex architectural non dilué directement à partir du seau. Un amincissement excessif provoque des coulures, des affaissements, une épaisseur compromise et une brillance altérée. Si votre équipement professionnel ne peut pas atomiser le latex standard, vous avez soit un embout usé, un filtre obstrué ou des garnitures de pompe défectueuses.
Si une dilution est nécessaire pour les unités de faible puissance, suivez des directives techniques strictes pour éviter d'abîmer le revêtement :
Test de viscosité : mesurez les temps d'écoulement à l'aide d'un gobelet de viscosité standard (par exemple, un gobelet Zahn ou Ford) pour établir une ligne de base.
Rapports volumétriques : Limiter strictement la limite de dilution à 5 % à 10 % d'eau propre à température ambiante par volume pour éviter de détruire le système de liant de la peinture.
Filtrage et agitation : utilisez des mélangeurs mécaniques et faites passer le revêtement dilué dans un sac passoire à mailles fines pour éliminer les micro-motifs avant qu'il n'atteigne l'admission.
La température joue un rôle majeur dans la viscosité des matériaux. La peinture laissée dans une camionnette froide pendant la nuit sera nettement plus épaisse que la peinture stockée à température ambiante. Avant de décider de diluer une couche, essayez de la réchauffer. Porter la peinture à 75 degrés Fahrenheit réduira souvent suffisamment la viscosité pour permettre une pulvérisation parfaite sans ajouter d'eau ni de solvant.
Le déploiement de systèmes airless sur le terrain présente des défis pratiques. L'efficacité du transfert varie généralement de 50 à 70 %, ce qui signifie que la surpulvérisation est un facteur important. Les tactiques d'atténuation incluent l'utilisation de la pression la plus basse qui atomise encore le revêtement, la pratique d'une technique de déclenchement appropriée et l'utilisation de pointes basse pression (LP). Les pointes LP sont conçues avec une géométrie interne qui leur permet d'atomiser le fluide à une pression jusqu'à 50 % inférieure à celle des pointes standard, réduisant ainsi considérablement la pulvérisation excessive et prolongeant la durée de vie de la pompe.
Les blessures par injection à haute pression présentent un risque médical grave. Le liquide injecté directement dans la circulation sanguine nécessite une intervention chirurgicale immédiate. Le matériel de sécurité obligatoire comprend des protections de pointe, des verrous de gâchette et l'utilisation stricte de la soupape de surpression (valve d'amorçage/pulvérisation) avant l'entretien. Ne placez jamais votre main devant la buse de pulvérisation, même si vous portez des gants. Le fluide sort de l'orifice à des vitesses capables de couper le cuir épais.
Les frais de maintenance ne peuvent être ignorés. Le processus de rinçage après travail nécessite de l'eau ou un solvant, selon le revêtement utilisé. Une armure de pompe ou un fluide de stockage est nécessaire pour éviter la corrosion interne et le grippage des vannes pendant les temps d'arrêt. Si vous laissez de l’eau dans la pompe pendant le week-end, les composants internes en acier commenceront à rouiller. Lorsque vous démarrerez la machine lundi, cette rouille déchirera les garnitures en lambeaux.
Une bonne technique de rinçage permet de gagner du temps et de préserver l’équipement. Utilisez toujours la méthode à deux seaux. Placez votre tube d'admission dans un seau de liquide de rinçage propre (eau ou solvant) et placez votre tube de retour dans un seau à déchets vide. Faites fonctionner la machine à plein régime jusqu'à ce que le liquide sortant du tube de retour soit complètement clair. Ensuite, passez en mode pulvérisation, retirez la buse et la protection, puis rincez le tuyau et le pistolet dans le seau à déchets jusqu'à ce qu'ils soient clairs.
La synthèse des connaissances mécaniques dans une décision d'achat garantit que vous obtenez le bon outil pour le travail. Les projets résidentiels et commerciaux légers exigeant 50 gallons par semaine nécessitent des tailles de moteur et des architectures de pompe très différentes de celles des industries lourdes exigeant plus de 500 gallons par semaine. L’achat d’une machine sous-dimensionnée pour un gros travail commercial garantit une panne d’équipement et des délais non respectés.
Lors de l’évaluation de l’équipement, examinez la taille maximale de la pointe. Une machine conçue pour une pointe maximale de 0,015 est strictement destinée aux travaux de finition et aux travaux résidentiels légers. Une machine conçue pour une pointe de 0,021 peut gérer des travaux extérieurs en latex et des travaux commerciaux moyens. Pour les revêtements industriels lourds, vous avez besoin d’une machine évaluée à 0,031 ou plus. Adaptez toujours la machine au matériau le plus lourd que vous prévoyez de pulvériser.
Tenez compte des exigences de longueur de tuyau pour vos travaux typiques. Pousser du liquide à travers 100 pieds de tuyau nécessite beaucoup plus de pression que le pousser à travers 50 pieds. Si vous travaillez régulièrement sur des extérieurs à plusieurs étages et avez besoin de longs trajets de tuyaux, vous devez sélectionner une machine avec un PSI maximum plus élevé et un moteur plus gros pour compenser la chute de pression en fonction de la distance.
Un pulvérisateur de peinture airless est un système hydraulique de précision qui exige respect et compréhension technique. La maîtrise de l'interaction entre le couple du moteur, la cylindrée de la pompe et la taille des buses est essentielle pour obtenir des finitions professionnelles et éviter une panne catastrophique de l'équipement. Basez votre sélection d'équipement strictement sur le matériau de viscosité la plus élevée que vous avez l'intention de pulvériser, la taille maximale de la buse requise pour ce matériau et le GPM soutenu nécessaire pour soutenir cette buse sans surcharger le moteur.
Auditez vos matériaux de revêtement actuels et projetés pour établir les exigences de base.
Déterminez votre GPM requis pour garantir un débit adéquat pour la plus grande taille de buse nécessaire.
Évaluez si une architecture de pompe à piston ou à membrane correspond le mieux à vos capacités de maintenance.
Mettre en œuvre des protocoles de sécurité stricts concernant la décompression et les risques d’injection.
R : Les pulvérisateurs sans air utilisent une pression hydraulique élevée pour forcer le fluide à travers une petite pointe, atomisant ainsi la peinture sans air. Les systèmes HVLP utilisent un volume élevé d'air comprimé pour atomiser le fluide à une pression beaucoup plus faible, ce qui entraîne moins de pulvérisation excessive mais des vitesses de production plus faibles.
R : Une pression trop élevée entraîne une pulvérisation excessive, une usure rapide de la buse et une usure prématurée des composants de la pompe. Cela gaspille du matériau et rend la forme de pulvérisation plus difficile à contrôler.
R : La fréquence de reconditionnement dépend de l’abrasivité des matériaux pulvérisés et du nombre total de gallons traités. Les pompes à piston professionnelles nécessitent généralement un remballage après avoir pulvérisé 500 à 1 000 gallons de revêtements architecturaux standard.
R : Oui, les pulvérisateurs airless de qualité professionnelle sont conçus pour pulvériser de la peinture au latex non diluée directement à partir du récipient. Seules les unités consommatrices de faible puissance peuvent nécessiter un éclaircissement pour obtenir une atomisation appropriée.
R : La perte de pression est généralement causée par une buse de pulvérisation obstruée, un collecteur ou un filtre de pistolet sale, des garnitures de pompe usées ou un clapet anti-retour coincé dans l'ensemble de pompe.