近い
サイトを選択してください
グローバル
ソーシャルメディア

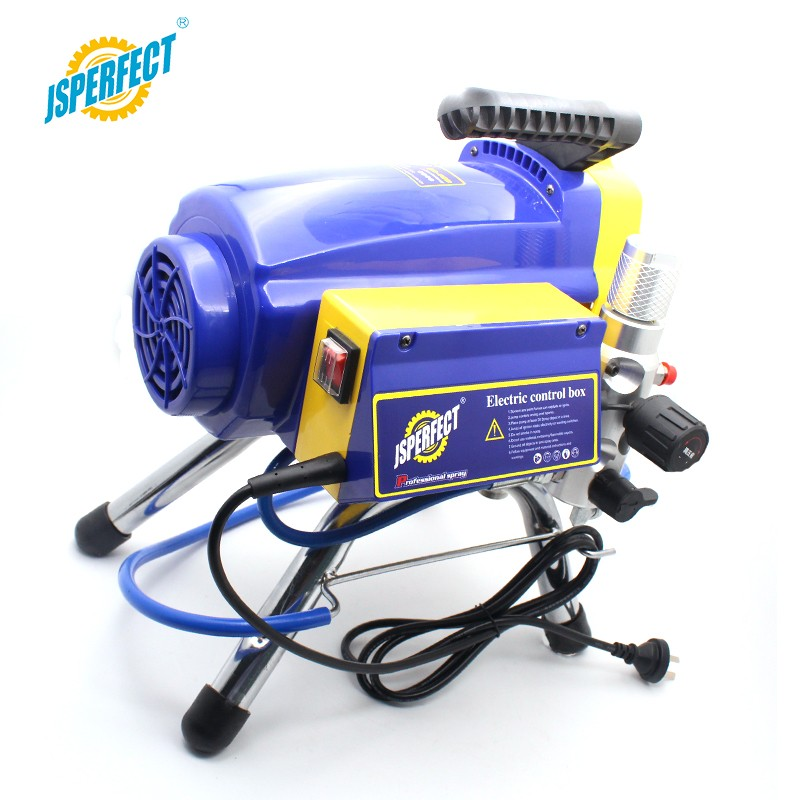
従来の塗布方法は手動搬送または圧縮空気に依存していますが、高生産性のコーティングには流体力学の根本的な変更が必要です。高圧システムの内部機構を誤解すると、機器の購入が不一致になることが多く、その結果、モーターの破損、ポンプの早期故障、または商用作業で許容できない仕上げ品質が発生することがあります。背後にあるエンジニアリングを解体する エアレス ペイント スプレーヤは、 ポンプ アーキテクチャを評価し、運用範囲に必要な正確な仕様を選択するために必要なフレームワークを提供します。トラブルシューティングではなく、作業員がスプレーを継続できるように、液体がバケツから壁にどのように移動するかを正確に知る必要があります。
油圧霧化: エアレス システムは、圧縮空気を使用せずに、精密オリフィスを通して流体を極度の圧力 (通常 1,000 ~ 3,300+ PSI) で強制的に押し出し、コーティングをスプレー パターンに粉砕します。
ポンプの構造が寿命を左右する: ピストン ポンプとダイアフラム ポンプの選択は、材料の適合性、連続使用サイクル、および再構築コストに直接影響します。
チップのサイズ設定は主要な制御変数です。流量 (ガロン/分 - GPM) とファンの幅はスプレー チップによって完全に制御され、システム内で最も重要な消耗品となります。
運用リスク管理: 高圧運用では、安全プロトコル (注射による怪我の防止) と厳密なメンテナンス スケジュール (フラッシング、フィルター交換、防寒) の厳守が必要です。
購入者は、機械が特定のコーティング粘度や生産速度に対応できるかどうかを評価するために、流体がどのように加圧されるかを理解する必要があります。混合されていない流体を制限ノズルに強制的に通すと、水圧による霧化が生じます。これは、液体と加圧空気の流れを混合する大容量低圧 (HVLP) システムとは大きく対照的です。エアレス技術は、驚異的な生産速度と高粘度能力を提供します。 HVLP は、微細仕上げの転写効率が高くなりますが、ブロック フィラーやエラストマーなどの重い材料には困難を伴います。
ポンド/平方インチ (PSI) で測定される流体圧力は、材料を霧化して粘度を克服するために必要な力を提供します。流量はガロン/分 (GPM) で測定され、ポンプの容積容量を定義します。機器選択の基本ルールは簡単です。ポンプの最大 GPM は、使用する予定の最大チップ サイズによって要求される流量を超えなければなりません。ポンプの最大速度が 0.50 GPM で、0.60 GPM を要求するチップを取り付けると、圧力が低下し、スプレー パターンが崩れ、壁に太い線が残ります。
圧力と流体力学の関係を理解することは、現場では非常に重要です。トリガーを引くと、流体が突然放出され、瞬間的な圧力降下が発生します。ポンプはその圧力を再構築して維持するために即座に反応する必要があります。モーターのサイズが小さかったり、パッキンが摩耗していたりすると、マシンの性能を維持するのが難しくなり、ファンのパターンが不安定になります。モーターの疲労やチップの磨耗を緩和するために、予想される最大 GPM 要件より少なくとも 20% 大きいポンプのサイズを選択することを常にお勧めします。
異なる材料がどのように異なる機械的性能を要求するかを見てみましょう。薄い汚れをスプレーするには、最小限の圧力と低い GPM が必要です。高ビルドのドライフォールコーティングをスプレーするには、大量の重い流体を移動させながら高圧を維持できる巨大なポンプが必要です。物理学を騙すことはできません。小さなポンプで重い材料を押し出そうとすると、モーターが焼損したり、パッキンが吹き飛ばされたりする可能性があります。
ハードウェアを分解することで、オペレータはビルドの品質と拡張性を評価できるようになります。モーターはシステム全体を駆動します。エントリーレベルのユニットではブラシ付き電気モーターが一般的ですが、ブラシレスモーターはプロの用途に優れたトルクと長寿命を提供します。また、ブラシレス モーターは低温で動作し、火花を発生させません。これは、密閉された空間で溶剤ベースのコーティングをスプレーする際の重要な安全要素です。ガス動力ユニットは、電力が利用できない、または信頼性が低いオフグリッド産業現場に必要な機動性と高出力を提供します。
ポンプアセンブリは機械の心臓部です。ピストン ポンプは、逆止弁 (ボールとシート) を備えたアップストロークおよびダウンストローク機構を利用して、流体を吸引および押し出します。シールの再梱包は避けられないメンテナンス作業ですが、重くて高粘度のコーティングに非常に適しています。ダイヤフラム ポンプは、作動油の脈動を利用して柔軟な膜を動かします。研磨材に対する耐性が高く、再構築の複雑さが軽減されますが、一般にピストン ポンプと比較して最大 PSI が低くなります。
以下は、現場でのピストン ポンプとダイヤフラム ポンプの比較の内訳です。
特徴 |
ピストンポンプ |
ダイヤフラムポンプ |
|---|---|---|
粘度の取り扱い |
重量物(エラストマー、ブロックフィラー)に最適 |
薄い素材から中程度の素材(汚れ、ラテックス)に適しています。 |
耐摩耗性 |
低い(パッキンの摩耗が早くなる) |
より高い(流体に対する滑りシールなし) |
メンテナンス |
定期的にシールを再梱包する必要がある |
時々ダイヤフラムの交換が必要 |
圧力の均一性 |
ストローク変化時の微小な脈動 |
非常に安定した圧力供給 |
吸気および濾過システムは内部コンポーネントを保護し、チップの詰まりを防ぎます。液体は、ロックキャッチャー (インテークスクリーン) からマニホールドフィルターを通って、最後にガンフィルターを通過します。段階的なろ過により、破片がスプレーチップの精密オリフィスに到達する前に確実に捕捉されます。塗料の濾過を省略したり、流量を増やすためにマニホールドフィルターを取り外したりすると、チップの詰まりを取り除くのに半日を費やすことになり、ポンプの内部シリンダーに傷を付ける危険があります。
多くのオペレーターがガンフィルターを無視していることがわかります。ガンフィルターは最後の防御線です。材質に応じて、正しいメッシュ サイズを選択する必要があります。 60 メッシュのフィルターは標準的なラテックスに適していますが、エナメルやステインを使用した細かい仕上げ作業には 100 メッシュのフィルターが必要です。目の細かい粗いフィルターを使用すると、目詰まりが確実に発生します。
消耗品の選択は、プロジェクトの結果と仕上がりの品質を左右します。標準のスプレーチップは 3 桁の番号付けシステムを使用しています。たとえば、515 チップはファン幅 10 インチ (5 x 2) とオリフィス 0.015 インチを示します。圧力低下や不均一なスプレー パターンを防ぐために、オリフィスのサイズはポンプの GPM 定格と一致している必要があります。
ペイントはタングステンカーバイドチップに非常に研磨効果を及ぼします。摩耗率は交換の経済性に直接影響します。チップが飛んだ場合の症状には、フィンガリング (スプレー パターンのエッジが重い) や材料の無駄が含まれます。摩耗した消耗品をスプレーすると材料費が増加し、最終仕上げの品質が低下します。 0.015 から 0.017 に磨耗したチップでは、オペレータが移動速度を調整しないと、塗料の吐出量が大幅に増加し、にじみ、たるみ、材料の大量の無駄が発生します。
チップの寿命を最大限に高めるには、摩耗の原因となる要因を理解する必要があります。材料を最大圧力で押すと、摩耗が指数関数的に加速します。常に完全に霧化された扇形パターンが得られる最低圧力でスプレーしてください。さらに、ブロックフィラーや着色されたプライマーなどの研磨材は、標準的なラテックスが摩耗を引き起こすのにかかる時間の数分の一でチップを破壊します。
圧力を低く下げた状態から始めます。
テスト用の段ボールに向かってガンの引き金を引きます。
重いエッジ (尾部) が消えるまで、徐々に圧力を上げてください。
パターンが均一になったら、圧力の増加を停止します。これ以上圧力を加えてもオーバースプレーが発生し、チップの摩耗が促進されるだけです。
リバーシブルチップが業界標準になっているのには理由があります。詰まりが発生した場合は、先端を 180 度回転させ、トリガーを引いて詰まりを吹き飛ばし、元に戻してスプレーを続けるだけです。これにより、足場上のガンガードを分解する必要がなくなりました。
機械整備士がさまざまな化学組成をどのように処理するかを評価することは、成功のために不可欠です。エラストマー、ブロックフィラー、ドライフォールなどの高粘度コーティングの取り扱いには、高い GPM 定格、大きなオリフィスチップ、および直接浸漬ポンプが必要です。直浸ポンプは流体セクションの最下部に吸入バルブを配置し、長い吸入ホースによる吸引に頼るのではなく、ポンプが重い材料を物理的にシリンダー内に引き込むことができます。
よくある誤解は、すべてのラテックス塗料は薄める必要があるということです。エントリーレベルの民生用ユニットでは霧化を実現するために薄める必要があるかもしれませんが、プロ仕様のエアレス塗料噴霧器は、薄めていない建築用ラテックスをバケットから直接スプレーするように設計されています。薄くしすぎると、ダレ、たるみ、ミルの厚さの低下、および光沢の変化が発生します。プロ仕様の装置で標準ラテックスを噴霧できない場合は、チップが磨耗しているか、フィルターが詰まっているか、ポンプのパッキンが故障しているかのいずれかです。
低馬力ユニットで薄膜化が必要な場合は、コーティングの損傷を避けるために厳密な技術ガイドラインに従ってください。
粘度試験: 標準粘度カップ (Zahn または Ford カップなど) を使用してランナウト時間を測定し、ベースラインを確立します。
体積比: 塗料の結合剤システムの破壊を避けるために、希釈限界を体積比で 5% ~ 10% のきれいな室温水に厳密に制限してください。
濾過と撹拌: 機械式ドリルミキサーを使用し、薄めたコーティングを細かいメッシュのストレーナーバッグに通し、吸気口に到達する前に微小な塊を除去します。
温度は材料の粘度に大きな影響を与えます。寒いバンの中に一晩放置された塗料は、室温で保管されていた塗料よりも大幅に厚くなります。コーティングを薄くする前に、コーティングを温めてみてください。塗料の温度を華氏 75 度まで上げると、多くの場合、水や溶剤を追加しなくても完全にスプレーできるほど粘度が下がります。
エアレス システムを現場に導入するには、現実的な課題が伴います。通常、転写効率は 50% ~ 70% の範囲であり、オーバースプレーが重要な要素であることを意味します。軽減策には、コーティングを噴霧できる最も低い圧力を使用すること、適切なトリガー技術を実践すること、低圧 (LP) チップを利用することが含まれます。 LP チップは、標準チップよりも最大 50% 低い圧力で液体を霧化できる内部形状で設計されており、オーバースプレーを大幅に削減し、ポンプの寿命を延ばします。
高圧注射による損傷は重大な医療リスクを引き起こします。血流に液体を直接注入する場合は、直ちに外科的介入が必要です。必須の安全ハードウェアには、チップ ガード、トリガー ロック、メンテナンス前の圧力リリーフ バルブ (プライム/スプレー バルブ) の厳密な使用が含まれます。手袋を着用している場合でも、スプレーチップの前に手を置かないでください。液体は、重い革を切り裂くことができる速度でオリフィスから出ます。
メンテナンスのオーバーヘッドは無視できません。ジョブ後のフラッシングプロセスには、使用するコーティングに応じて水または溶剤が必要です。ポンプの外装または保管液は、ダウンタイム中の内部腐食やバルブの固着を防ぐために必要です。週末にポンプに水を入れたままにしておくと、内部の鋼部品が錆び始めます。月曜日に機械を始動すると、その錆によってパッキンがズタズタに引き裂かれてしまいます。
適切なフラッシング技術により時間を節約し、機器を保護します。常に 2 バケット法を使用してください。吸入チューブをきれいなフラッシュ液 (水または溶剤) の入ったバケツに置き、戻りチューブを空の廃棄物バケツに置きます。リターンチューブから出てくる液体が完全に透明になるまで、機械を呼び水で運転します。次に、スプレー モードに切り替え、チップとガードを取り外し、ホースとガンを廃棄物バケツにきれいになるまで洗い流します。
機械に関する知識を総合して購入の意思決定を行うことで、業務に適したツールを確実に入手できます。週あたり 50 ガロンを必要とする住宅および軽商業プロジェクトでは、週あたり 500 ガロン以上を必要とする重工業仕様とは大きく異なるモーター サイズとポンプ アーキテクチャが必要です。大規模な商業用の仕事のために小型の機械を購入すると、機器の故障や納期の遅れが確実に発生します。
機器を評価するときは、最大チップサイズの定格を確認してください。最大 0.015 チップと評価された機械は、厳密にトリムおよび軽度の住宅作業にのみ使用されます。チップの定格が 0.021 の機械は、屋外のラテックス作業や中程度の商業作業に対応できます。重工業用コーティングの場合は、0.031 以上の定格の機械が必要です。スプレーする予定の最も重い材料に必ず機械を合わせてください。
一般的な作業におけるホースの長さの要件を考慮してください。流体を 100 フィートのホースに押し込むには、50 フィートのホースに流体を押し込むよりもはるかに大きな圧力が必要です。複数階の外装で定期的に作業し、長いホースを通す必要がある場合は、距離による圧力降下を補うために、より高い最大 PSI とより大きなモーターを備えた機械を選択する必要があります。
エアレス ペイント スプレーは、敬意と技術的な理解が必要な精密油圧システムです。モーターのトルク、ポンプの変位、チップのサイジングの間の相互作用をマスターすることは、プロフェッショナルな仕上がりを実現し、致命的な機器の故障を回避するために不可欠です。機器の選択は、スプレーする予定の最高粘度の材料、その材料に必要な最大チップ サイズ、およびモーターを過度に酷使することなくそのチップをサポートするために必要な持続的な GPM に厳密に基づいてください。
現在および計画されているコーティング材料を監査して、ベースライン要件を確立します。
必要な最大のチップ サイズに対して適切な流量を確保するために、必要な GPM を決定します。
ピストンまたはダイヤフラム ポンプのアーキテクチャがメンテナンス能力に最も適しているかどうかを評価します。
圧力解放と注射の危険性に関して厳格な安全プロトコルを実装します。
A: エアレス スプレーは高圧を使用して小さな先端から液体を押し出し、空気を使わずに塗料を霧化します。 HVLP システムは、大量の圧縮空気を使用して、はるかに低い圧力で液体を霧化するため、オーバースプレーは少なくなりますが、生産速度は低下します。
A: 圧力の設定が高すぎると、過剰なスプレー、チップの急速な摩耗、ポンプ コンポーネントの早期摩耗が発生します。材料が無駄になり、スプレーパターンの制御が難しくなります。
A: 再梱包の頻度は、スプレーされる材料の研磨性と処理される総ガロン数によって異なります。業務用ピストン ポンプは通常、500 ~ 1,000 ガロンの標準的な建築用コーティングをスプレーした後に再梱包する必要があります。
A: はい、プロ仕様のエアレススプレーは、薄めていないラテックス塗料を容器から直接スプレーするように設計されています。適切な霧化を実現するために、低馬力の消費者向けユニットのみを薄くする必要がある可能性があります。
A: 圧力損失は通常、スプレー チップの詰まり、マニホールドまたはガン フィルターの汚れ、ポンプ パッキンの摩耗、またはポンプ アセンブリ内の逆止弁の固着によって発生します。